Anodowanie twarde aluminium · MIL-A-8625 Type III
Trwała ochrona powierzchni. Precyzja wymiarów.
Anodowanie twarde dla komponentów pracujących pod obciążeniem, w warunkach intensywnego tarcia i zużycia. Kontrolujemy grubość powłoki 25–50 µm oraz planujemy kompensację wymiarową jeszcze przed obróbką CNC.
25–50 µm
kontrolowana grubość
>400 HV
twardość warstwy
CNC + anoda
planowanie pasowań
Dla wymagających zastosowań
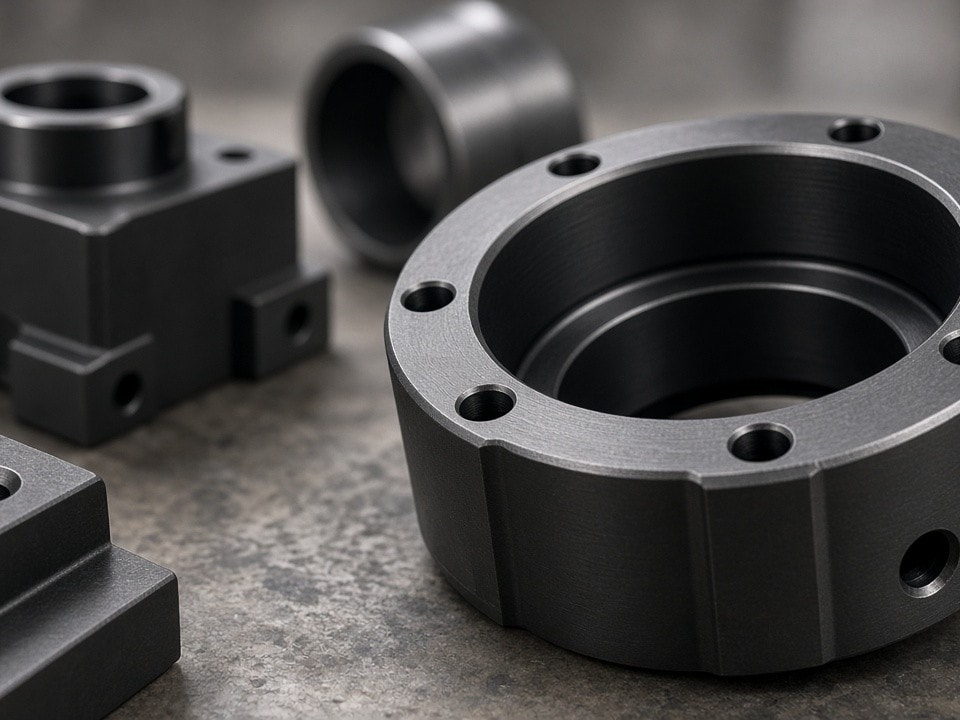
Prowadnice automatyki, wnętrza cylindrów, tuleje ślizgowe i aluminiowe części o krytycznych tolerancjach.
Nie każda anoda jest taka sama
Dlaczego cienka powłoka zawodzi w automatyce?
Anodowanie dekoracyjne, często tworzące warstwę poniżej 10 µm, może nie wystarczyć tam, gdzie komponent stale pracuje pod naciskiem i tarciem. Cienka powłoka łatwo się przeciera lub rysuje, odsłaniając aluminium i zwiększając ryzyko korozji wżerowej oraz awarii układu.
Elementy prowadzące
Prowadnice liniowe, szyny montażowe i części robotyki narażone na cykliczne tarcie.
Powierzchnie robocze
Wewnętrzne powierzchnie cylindrów pneumatycznych, tuleje ślizgowe i elementy przekładni.
Osprzęt produkcyjny
Jigi spawalnicze i inne komponenty narażone na odpryski oraz intensywne użytkowanie.
Specyfikacja procesu
Powłoka Type III dopasowana do pracy detalu
Proces anodowania twardego tworzy na aluminium trwale związaną warstwę o właściwościach użytkowych. Parametry uzgadniamy ze specyfikacją projektu.
Omów wymagania techniczneGrubość powłoki
Zakres standardowy, z możliwością doprecyzowania według specyfikacji klienta.
25–50 µm
Twardość warstwy
Wysoka odporność powierzchni na zarysowania i zużycie ścierne.
>400 HV
Właściwości dielektryczne
Warstwa zapewnia wysoką izolacyjność elektryczną powierzchni.
Izolacyjność
Odporność korozyjna
Potwierdzana testami w komorze solnej, istotna w trudnych warunkach środowiskowych.
Testy w komorze solnej
CNC + anodowanie
Kompensacja wymiarowa zaczyna się przed obróbką
Przyrost warstwy zmienia wymiary detalu: może zwiększyć średnicę zewnętrzną i zmniejszyć światło otworu. Bez uwzględnienia tego zjawiska pasowania mogą przestać spełniać założenia, a wałki mogą się zakleszczać.
Nie zostawiamy tolerancji przypadkowi.
Przed wykonaniem detalu planujemy naddatek i kompensację procesu zgodnie z wymaganymi wymiarami końcowymi.
-
1
Analiza DFM
Analizujemy pliki STEP i tolerancje pasowań przed rozpoczęciem produkcji.
-
2
Kompensacja w obróbce CNC
Obrabiamy otwory i średnice zewnętrzne z uwzględnieniem naddatku na grubość powłoki.
-
3
Kontrola wymiaru końcowego
Weryfikujemy detal po anodowaniu pod kątem docelowych tolerancji projektowych, takich jak g6 lub H7.
Jeden proces, mniej ryzyka
Obróbka i wykańczanie pod jednym dachem
Frezowanie i toczenie 5-osiowe
Wykonanie detali z aluminium EN AW-6082 i 7075 z zachowaniem wysokich wymagań geometrycznych.
Przygotowanie powierzchni
Piaskowanie, szkiełkowanie lub polerowanie przed anodowaniem.
Kontrola jakości
Pomiary CMM na maszynie Zeiss przed i po anodowaniu, wraz z pełnym raportem pomiarowym.
Zastosowania
Gdy zużycie komponentu grozi przestojem
Anodowanie twarde jest przeznaczone dla zespołów projektowych i działów zakupów, które potrzebują trwałej ochrony aluminiowych części pracujących w wymagających warunkach.
01
Automatyka i motoryzacja
Komponenty robotów montażowych przeznaczone do pracy w cyklu 24/7.
02
Hydraulika siłowa
Bloki zaworowe i tłoczyska pracujące pod wysokim ciśnieniem.
03
Lotnictwo i obronność
Części wymagające wysokiego stosunku wytrzymałości do masy oraz odporności na tarcie.
Wsparcie produkcji seryjnej
Logistyka i dokumentacja dla OEM
- Dostawy DDP
Transport lotniczy: 7–10 dni. Transport kolejowy: 18–22 dni.
- Atesty materiałowe
Dokumentacja EN 10204 3.1 dla każdej partii materiału.
- Poufna realizacja
Możliwość współpracy w formule white-label z zachowaniem NDA.
Najczęstsze pytania
Zanim wyślesz projekt
Konsultacja inżynierska
Prześlij rysunek lub model 3D
Nasi inżynierowie przeprowadzą bezpłatną analizę DFM pod kątem optymalizacji kosztów, wymagań powłoki i kompensacji wymiarowej.
E-mail:
Adres biura:
Zapytanie ofertowe
Opisz zastosowanie, materiał, wymagane tolerancje oraz planowaną grubość anodowania.