Precyzyjne cięcie na zimno · do 6000 bar
Cięcie strumieniem wody z ścieriwem
Rozdzielamy grube i wymagające materiały strumieniem ultrawysokociśnieniowej wody z dodatkiem drobnego ścierniwa granatowego. Tniemy bez nagrzewania, zachowując pierwotną strukturę metalurgiczną materiału.
Technologia przeznaczona jest do elementów o grubości 50–150 mm, m.in. z tytanu, stopów Hastelloy, stali nierdzewnej AISI 316L i materiałów warstwowych.
50–150 mm
zakres grubości
±0,2 mm
tolerancja przy 100 mm
7–12 dni
typowy termin partii 1–50 szt.
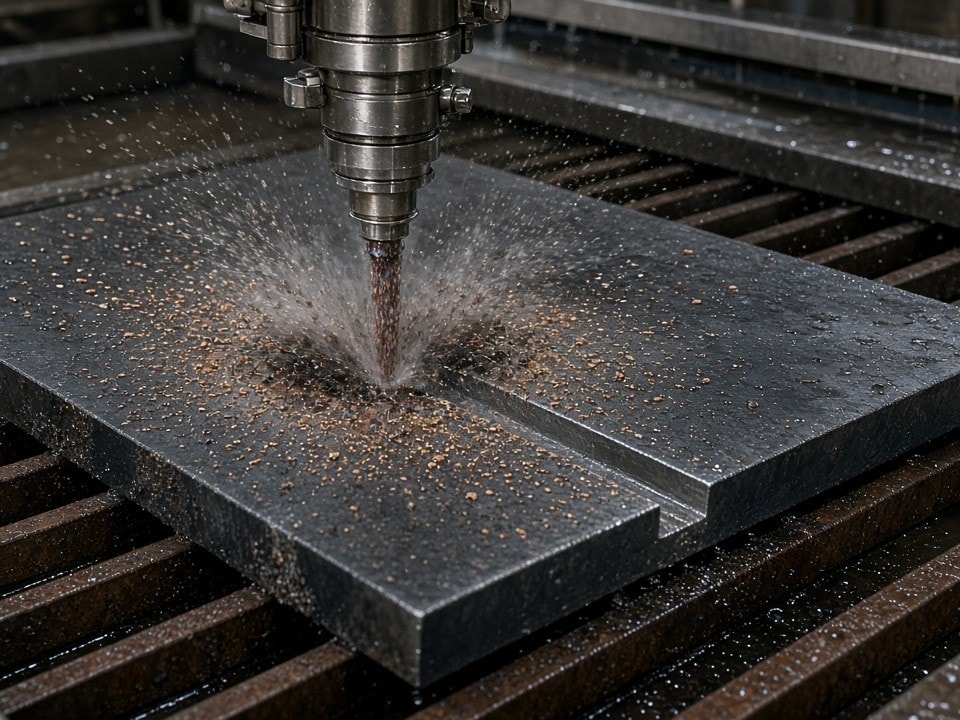
Krawędź gotowa na kolejny etap
Cięte detale mogą trafiać bezpośrednio do frezowania 5-osiowego lub obróbki EDM, bez dodatkowych operacji przygotowawczych.
Proces i materiały
Cięcie na zimno dla wymagających stopów i przekrojów
Woda pod ciśnieniem do 6000 bar, połączona z drobnym granatem, przecina materiał bez wprowadzania ciepła do krawędzi. To rozwiązanie dla detali, w których liczy się integralność materiału i precyzja przygotowania do dalszej obróbki.
Bez strefy wpływu ciepła
Krawędź zachowuje pierwotną mikrostrukturę. Nie ma warstwy przetopionej wymagającej usunięcia ani potrzeby dodatkowej obróbki cieplnej.
Materiały i zastosowania
- 01
Stopy tytanu i superstopy
Materiały odporne na wysokie temperatury, w tym stopy Hastelloy.
- 02
Grube płyty stalowe
Stal nierdzewna, w tym AISI 316L, oraz stal narzędziowa o grubości powyżej 50 mm.
- 03
Materiały warstwowe
Płyty z rdzeniem ceramicznym lub kompozytowym oraz inne przekroje wielowarstwowe.
- 04
Elementy o krytycznej strukturze
Komponenty wymagające zachowania oryginalnych właściwości metalurgicznych.
Przewaga technologiczna
Mniej problemów cieplnych. Większa kontrola nad krawędzią.
Cięcie termiczne może pozostawiać żużel i strefę wpływu ciepła, a także wymagać dużej nadwyżki materiału na obróbkę wykańczającą. Cięcie wodą ze ścierniwem eliminuje nagrzewanie krawędzi, ograniczając potrzebę dodatkowych operacji.
Po cięciu termicznym
Żużel, zmiany cieplne i naddatek
Możliwa konieczność usuwania przetopionej warstwy i dodatkowego wykańczania.
Cięcie wodą ze ścierniwem
Brak nagrzewania krawędzi
Oryginalna mikrostruktura pozostaje zachowana, bez dodatkowej obróbki cieplnej.
Kompensacja pionowości
Kontrola skosu na całej grubości
Standardowa głowica może tworzyć cięcie o przekroju zbliżonym do litery V. Głowica z dynamiczną kompensacją kąta koryguje pochylenie strumienia, pomagając uzyskać prostopadłą krawędź i ograniczyć efekt skośnej ściany.
≤ 0,1 mm
odchylenia od pionu na każde 100 mm wysokości cięcia
±0,2 mm
tolerancji wymiarowej krawędzi przy grubości materiału 100 mm
Elastyczna realizacja
Od próbki technologicznej do dostaw seryjnych
Dobieramy wielkość partii do modelu produkcji — od projektów High-Mix, Low-Volume po powtarzalne zamówienia dla dostawców Tier 1.
Omów projektPartie od 1 do 50 sztuk
Realizacja w terminie 7–12 dni roboczych, dopasowana do krótkich serii i zmiennego asortymentu.
Serie od 200 do 2000 sztuk
W ramach umów ramowych zapewniamy dokumentację materiałową EN 10204 3.1 oraz protokoły pomiarowe CMM.
Weryfikacja przed produkcją seryjną
Na życzenie wykonujemy próbkę technologiczną z wybranego gatunku materiału. Po pozytywnej weryfikacji wymiarów i chropowatości uruchamiamy produkcję seryjną.
Sprawna integracja z obróbką
Detale gotowe do frezowania 5-osiowego lub EDM
Po cięciu elementy mogą przejść bezpośrednio do dalszych procesów, bez dodatkowych operacji przygotowawczych. Prześlij dokumentację, aby otrzymać propozycję technologii cięcia i termin realizacji.
Zapytanie ofertowe
Prześlij pliki STEP lub PDF
W odpowiedzi otrzymasz wycenę, przewidywany czas realizacji oraz proponowaną technologię cięcia. Aby przygotować ofertę, podaj gatunek i grubość materiału, liczbę sztuk oraz wymagania dotyczące wymiarów i jakości krawędzi.
E-mail:
Adres korespondencyjny: