Obróbka powierzchniowa dla przemysłu
Azotowanie gazowe i plazmowe — trwałość bez utraty precyzji
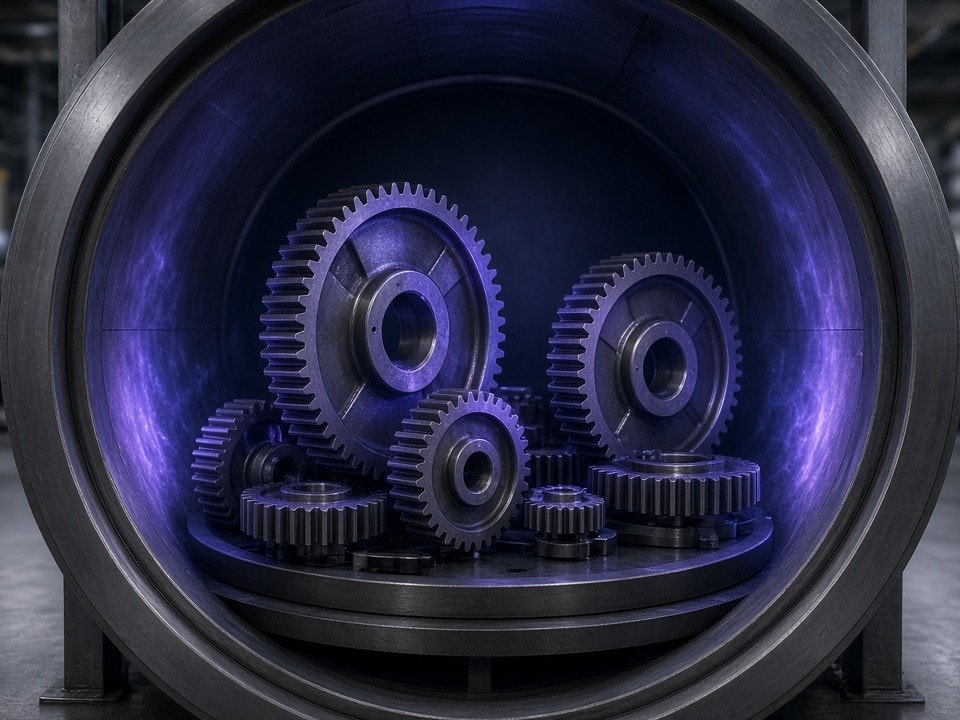
Zwiększ odporność na tarcie, zużycie i zatarcie precyzyjnych części maszyn. PartsMake realizuje azotowanie w temperaturze około 500°C, ograniczając ryzyko odkształceń typowych dla konwencjonalnego hartowania.
Analiza geometrii i wymagań materiałowych przed doborem parametrów procesu.
500°C
temperatura procesu
>1000 HV
twardość powierzchniowa
0,1–0,5 mm
głębokość warstwy
Precyzja wymiarowa
Utwardzanie powierzchni bez kosztownej korekty wymiarów
Wysokotemperaturowe hartowanie może powodować naprężenia termiczne i przemiany fazowe, a w konsekwencji odkształcenia geometrii. Przy częściach o ciasnych tolerancjach często oznacza to dodatkową obróbkę wykańczającą lub ryzyko odrzutu.
Azotowanie prowadzone w okolicach 500°C ogranicza zmiany wymiarów i pozwala zachować stabilność rdzenia materiału. To rozwiązanie dla komponentów, w których liczy się dokładność pasowania oraz odporność na intensywną, powtarzalną pracę.
-
Mniejsze ryzyko odkształceń
Niska temperatura procesu pomaga utrzymać wymagane tolerancje, również na poziomie mikronów.
-
Stabilny rdzeń
Utwardzana jest warstwa wierzchnia, bez typowych dla hartowania przemian fazowych w rdzeniu.
-
Odporność na zatarcie
Twarda warstwa azotowana wspiera pracę powierzchni narażonych na tarcie i mikrozatarcia.
Dobór technologii
Azotowanie gazowe lub plazmowe — proces dopasowany do detalu
Dobieramy metodę do geometrii, materiału oraz warunków eksploatacji. Wybierz technologię, aby poznać jej zastosowanie.
Azotowanie gazowe
Sprawdza się w obróbce elementów, dla których istotna jest trwała warstwa wierzchnia i powtarzalność procesu. Parametry dobieramy do materiału oraz oczekiwanej odporności eksploatacyjnej.
Gdzie sprawdza się azotowanie?
Dla komponentów pracujących pod tarciem i obciążeniem
Wspieramy producentów maszyn OEM i integratorów automatyki, którzy chcą ograniczyć przedwczesne zużycie części.
Układy hydrauliczne
Suwaki, korpusy zaworów i pierścienie uszczelniające
Do elementów narażonych na tarcie, zacieranie oraz częste cykle pracy.
Napędy i mechanizmy precyzyjne
Śruby pociągowe, śruby toczne i prowadnice
Dla części pracujących z dużą częstotliwością, w tym przy powtarzalnym tarciu i mikrozatarciach.
Przekładnie
Duże koła zębate o cienkich ściankach
Azotowanie wspiera odporność powierzchni przy zachowaniu szczególnej uwagi na stabilność wymiarową.
Oprzyrządowanie produkcyjne
Przyrządy i uchwyty spawalnicze
Lepsza odporność na odpryski spawalnicze i łatwiejsze czyszczenie oprzyrządowania.
Kontrola i identyfikowalność
Parametry procesu potwierdzone kontrolą jakości
Każda partia jest weryfikowana zgodnie z wymaganiami projektu. Dokumentacja ułatwia identyfikowalność i integrację detali w gotowych zespołach maszynowych.
-
1
Badanie twardości metodą Vickersa
Weryfikacja twardości warstwy wierzchniej; w zależności od materiału i parametrów możliwe jest uzyskanie wartości przekraczających 1000 HV.
-
2
Pomiary metalograficzne
Kontrola głębokości warstwy azotowanej z wykorzystaniem mikroskopii optycznej.
-
3
Protokoły procesowe
Dokumentacja zgodna z wymaganiami przemysłowymi, wspierająca odbiór i śledzenie partii.
Optymalizacja DFM
Lepszy dobór procesu już na etapie wyceny
Nasi inżynierowie analizują możliwość zastąpienia hartowania indukcyjnego azotowaniem tam, gdzie będzie ono odpowiedniejsze kosztowo i technicznie. W ramach analizy DFM mogą również zasugerować dobór materiału, na przykład stali azotowej lub narzędziowej.
W wybranych projektach optymalizacja może obniżyć koszt produkcji gotowego komponentu o 20–30%.
Współpraca i logistyka
Elastyczna realizacja dla serii i prototypów
Produkcja seryjna
Stałe harmonogramy dostaw dostosowane do potrzeb producentów OEM.
Prototypy i krótkie serie
Wykonanie detali wraz z obróbką cieplną w ciągu 7–10 dni roboczych.
Wsparcie inżyniera procesu
Bezpośrednia konsultacja parametrów azotowania w odniesieniu do materiału i warunków pracy.
Zapytaj o wycenę
Prześlij rysunek techniczny i wymagania procesu
Dołącz rysunek PDF lub STEP. Zespół inżynierski przeanalizuje geometrię detalu i wymagania materiałowe, a następnie zaproponuje odpowiedni proces azotowania.
Odpowiedź z propozycją procesu: do 24 godzin.