Usługa CNC dla producentów i integratorów
Zwijanie blach i rur CNC na zamówienie
PartsMake wykonuje zwijanie blach i rur na maszynach CNC trzy- i czterorolkowych. Precyzyjnie formujemy obudowy wentylatorów, cylindryczne płaszcze zbiorników, osłony łukowe oraz niestandardowe kanały wentylacyjne.
Średnice 200–2800 mm | grubość 1–25 mm
Kontrola krzywizny na każdym etapie
Jak uzyskujemy równy, gotowy do montażu walec?
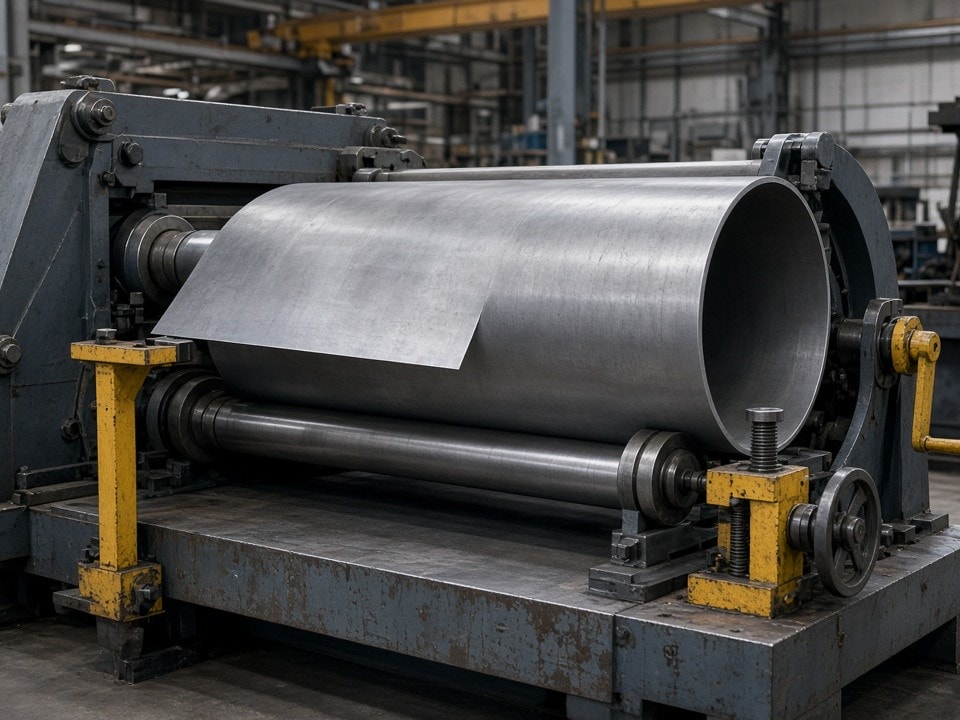
Proces zaczyna się od wstępnego zagięcia krawędzi arkusza. Czterorolkowa maszyna wykonuje precyzyjne podwinięcie, ograniczając proste odcinki na początku i końcu elementu. Następnie laser mierzy średnicę w czasie rzeczywistym, a sterowanie koryguje położenie rolek, by utrzymać stałą krzywiznę.
Po spawaniu możemy dodatkowo skalibrować detal, aby przywrócić okrągłość wymaganą przy montażu wirników lub uszczelek.
Precyzyjne zagięcie krawędzi
Niezależne sterowanie rolką dolną w układzie czterorolkowym pozwala wstępnie zagiąć krawędzie arkusza i ograniczyć problem prostych końcówek, które utrudniają dopasowanie oraz zamknięcie obwodu.
Pomiar i korekta w trakcie walcowania
Pomiar laserowy średnicy w czasie rzeczywistym dostarcza danych do układu sterującego. Korekta położenia rolek pomaga utrzymać równomierną krzywiznę i ograniczyć nagłe zmiany profilu przy szwie.
Przywracanie okrągłości po spawaniu
Dodatkowy przejazd przez rolki kalibrujące, wsparty pomiarem laserowym, pozwala skorygować odkształcenia spawalnicze. Docelowa okrągłość po dodatkowym wałkowaniu wynosi ≤ 1,5 mm.
Zakres techniczny
Parametry zwijania
Dobieramy technologię do wymiarów, materiału i wymagań montażowych detalu. Dłuższe elementy wyceniamy indywidualnie.
| Parametr | Zakres | Tolerancja / uwagi |
|---|---|---|
| Średnica zewnętrzna | 200–2800 mm | ±1,0 mm po korekcji |
| Grubość blachy | 1–25 mm | Stal, aluminium, stal nierdzewna |
| Długość elementu | Do 3000 mm | ±2,0 mm; dłuższe na zapytanie |
| Minimalny promień gięcia | 1,2 × grubość | Zależny od gatunku materiału |
| Okrągłość po spawaniu | ≤ 1,5 mm | Po dodatkowym wałkowaniu |
Problemy i rozwiązania
Od trudnych krawędzi do stabilnej geometrii
Wstępne podwinięcie, kontrola krzywizny i korekta po spawaniu ograniczają typowe problemy przy zwijaniu oraz przygotowują element do dalszego montażu.
01 / Krawędzie arkusza
Proste końcówki utrudniające łączenie
Czterorolkowe podwinięcie wstępne ogranicza pozostawanie prostych odcinków na końcach i ułatwia dopasowanie krawędzi do spawania.
02 / Krzywizna
Nagła zmiana profilu przy szwie
Pomiar laserowy średnicy oraz korekta ustawienia rolek pomagają zachować stałą krzywiznę na całej długości walca.
03 / Spawanie
Utrata okrągłości po spawaniu
Dodatkowe wałkowanie kalibrujące z pomiarem laserowym pomaga przywrócić wymaganą okrągłość, także pod montaż wirników i uszczelek.
Zastosowania dla OEM i integratorów
Detale do maszyn i instalacji przemysłowych
Wykonane elementy trafiają do linii automatyki, maszyn pakujących oraz instalacji hydraulicznych.
- Obudowy wentylatorów i dmuchaw promieniowych
- Cylindryczne skorupy zbiorników ciśnieniowych do 10 bar
- Łukowe osłony maszyn i przenośników
- Niestandardowe kanały wentylacyjne i rury odciągowe o zmiennym przekroju
Dobór procesu do partii
Technologia dopasowana do detalu
Liczebność serii, materiał i wymagania po spawaniu wpływają na dobór maszyny oraz operacji dodatkowych.
Serie 5–30 sztuk
Czterorolkowe zwijanie z pomiarem laserowym.
Partie 50–200 sztuk
Zwijanie z dodatkową kalibracją po spawaniu.
Aluminium
Rolki poliuretanowe ograniczają ryzyko uszkodzenia powierzchni przed anodowaniem.
Zapytanie ofertowe
Wyceń zwijanie blachy lub rury
Prześlij pliki STEP lub rysunki z wymiarami średnicy, grubości i długości. Cenę oraz termin otrzymasz w ciągu 24 godzin roboczych. Możliwa jest dostawa DDP do magazynów na Śląsku i Dolnym Śląsku.
Aby przygotować wycenę, dołącz dokumentację i informacje o materiale oraz wielkości serii.