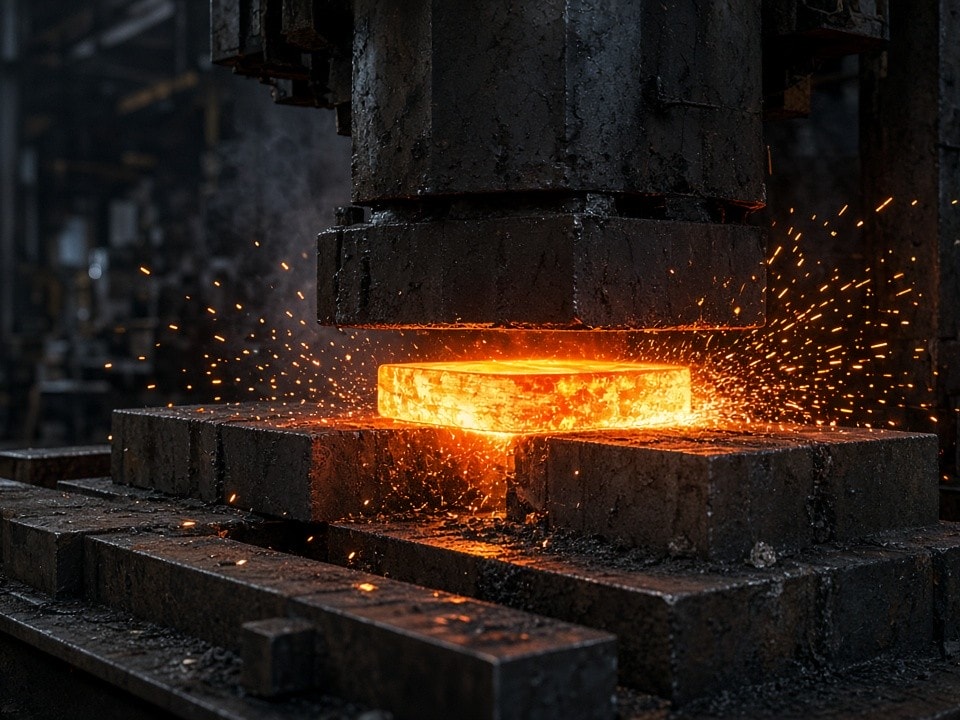
Zamknięte kucie matrycowe stali
Elementy stalowe na ekstremalne obciążenia
Kucie matrycowe pomaga uzyskać zwartą strukturę włókien metalu i zachować ich ciągłość przy wielokierunkowych obciążeniach udarowych oraz cyklicznych.
W odróżnieniu od odlewania ogranicza ryzyko porowatości, a w porównaniu z obróbką z pręta pozwala prowadzić włókna zgodnie z kształtem detalu — co ma znaczenie dla odporności na pękanie zmęczeniowe.
Dla części, w których odporność zmęczeniowa i przewidywalność jakości mają kluczowe znaczenie.
1100–1250 °C
Zakres temperatury kucia
>600 MPa
Wymagana odporność na obciążenia w typowych zastosowaniach
Zastosowania
Kute części do wymagających układów
Technologia sprawdza się przy elementach poddawanych udarom, zmiennym obciążeniom i intensywnej eksploatacji.
01 / Napędy
Widły wałów napędowych
Elementy układów przeniesienia napędu narażone na obciążenia wielokierunkowe.
02 / Podnoszenie
Haki i elementy zawiesia
Komponenty, dla których istotna jest trwałość przy powtarzalnych obciążeniach.
03 / Maszyny ciężkie
Korbowody i wały korbowe
Półfabrykaty przeznaczone do dalszej obróbki i pracy w wymagających warunkach.
04 / Przeniesienie mocy
Półfabrykaty kół zębatych
W tym koła o dużych modułach, wykonywane jako baza do dalszej obróbki.
Proces i jakość
Parametry dobierane do funkcji detalu
Dobór gatunku stali, temperatury kucia i obróbki cieplnej uwzględnia geometrię elementu oraz wymagania eksploatacyjne. Kontrolę można oprzeć na pomiarach i badaniach zgodnych z właściwymi normami.
Ciągłość włókien ma znaczenie
Kucie prowadzi włókna zgodnie z kształtem detalu, zamiast przecinać je w sposób typowy dla wycinania z pręta.
Materiały
Stale konstrukcyjne i stopowe
C45, 42CrMo4, 20MnCr5 oraz 18CrNiMo7-6.
Temperatura kucia
1100–1250 °C
Parametry procesu dobierane do materiału i kształtu elementu.
Obróbka dodatkowa
Obróbka cieplna i powierzchniowa
Normalizacja, hartowanie i odpuszczanie oraz śrutowanie.
Kontrola i dokumentacja
Badania według norm
- Pomiar twardości i próba rozciągania wg EN ISO 6892-1.
- Badanie ultradźwiękowe wg EN 10228-3.
- Atest 3.1 zgodny z EN 10204.
Dobór technologii
Jak kucie wypada na tle alternatyw?
Wybór procesu zależy od geometrii, wielkości serii i wymagań dotyczących trwałości. Porównaj najważniejsze różnice.
Włókna zgodne z kształtem detalu
Zamknięte kucie matrycowe zagęszcza strukturę i pozwala prowadzić włókna wzdłuż kształtu części. Może to przełożyć się na wyższą żywotność w warunkach obciążeń cyklicznych.
Ryzyko mikroporowatości
Mikropory w odlewach mogą inicjować pęknięcia przy zmiennych obciążeniach. Kucie matrycowe jest alternatywą dla części, w których wymagana jest zwarta struktura materiału.
Przerwanie naturalnego kierunku włókien
Wycinanie detalu z pręta przecina naturalny układ włókien i może obniżyć wytrzymałość zmęczeniową nawet o 30–40%. Przy małych ilościach lub prostych geometriach obróbka CNC z pręta może jednak pozostać korzystniejsza.
50–2000
sztuk rocznie — typowy zakres serii
0,8–25 kg
masa detalu odpowiednia dla tej metody
±0,3 mm
tolerancja kształtu przed obróbką wykańczającą
Kucie matrycowe jest uzasadnione ekonomicznie przy odpowiedniej skali i masie detalu. Przy mniejszych ilościach lub bardzo prostych geometriach często korzystniejsza pozostaje obróbka CNC z pręta.
Współpraca z PartsMake
Od modelu 3D do gotowego elementu
Wspieramy projekt na kolejnych etapach: analizujemy model 3D, pomagamy dobrać gatunek stali i parametry cieplne, a następnie dostarczamy elementy z wymaganymi atestami.
- 01Analiza rysunku lub modelu STEP i sugestie optymalizacji geometrii pod kucie.
- 02Dobór materiału, parametrów procesu i obróbki cieplnej.
- 03Możliwość obróbki wykańczającej CNC i obróbki powierzchniowej w jednym cyklu logistycznym.
Zapytanie ofertowe
Prześlij rysunek i poznaj możliwości
Prześlij rysunki lub modele STEP — otrzymasz wycenę w ciągu 48 godzin wraz z sugestiami optymalizacji geometrii pod kątem kucia.
Adres korespondencyjny:
Zapytaj o wycenę