Precyzyjna obróbka cieplna dla przemysłu
Hartowanie próżniowe stali dla przemysłu CNC i OEM
PartsMake łączy hartowanie próżniowe z obróbką CNC, wspierając integratorów automatyki, zakłady Tier 1 i producentów maszyn. Pomagamy ograniczać ryzyko błędów wymiarowych i kosztownych poprawek po obróbce cieplnej.
10−2 Pa
wysoka próżnia procesu
7–10 dni
deklarowany termin ekspresowy
24 godz.
na wstępną wycenę
Kontrola procesu
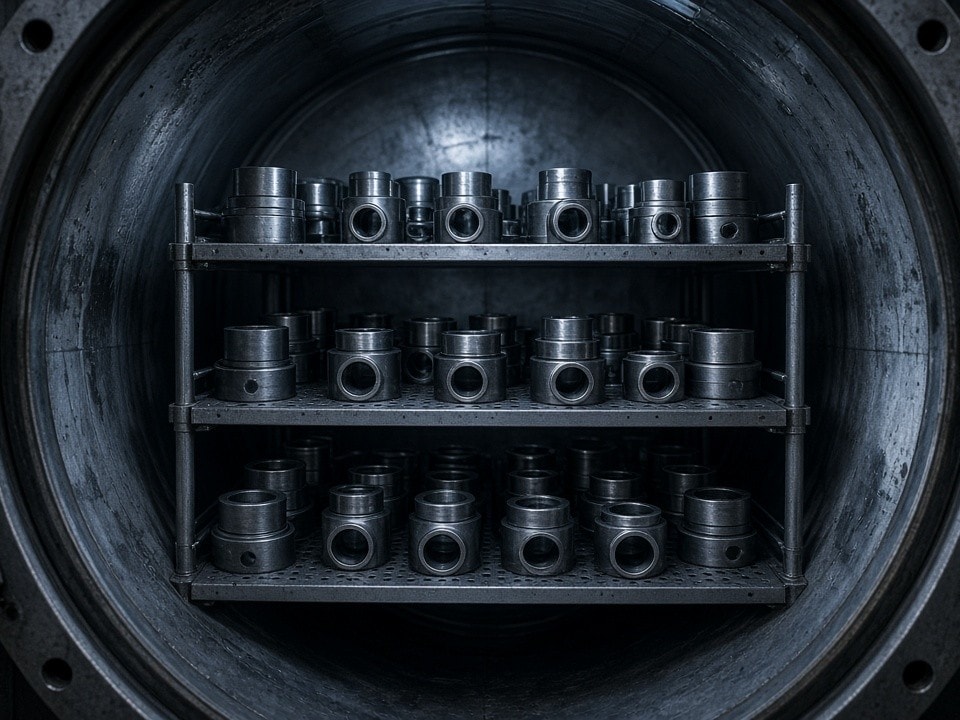
Czyste nagrzewanie w próżni i równomierne chłodzenie gazem pod wysokim ciśnieniem pomagają zachować jasną powierzchnię oraz kontrolować twardość i geometrię detalu.
Problem, który rozwiązujemy
Mniej zgorzeliny. Mniejsze ryzyko odkształceń.
Hartowanie w tradycyjnych piecach atmosferycznych, w tym piecach z transportem taśmowym, może powodować odwęglenie powierzchni, utlenianie i powstawanie czarnej zgorzeliny. Gwałtowne uwalnianie naprężeń cieplnych zwiększa też ryzyko nieodwracalnego skrzywienia precyzyjnego wału, elementu robotyki lub oprzyrządowania.
Typowe skutki tradycyjnego hartowania
- • Odwęglenie i utleniona, ciemna powierzchnia
- • Dodatkowe szlifowanie naddatku
- • Odkształcenia lub odrzut detalu
Podejście próżniowe
- • Nagrzewanie w wysokiej próżni, bez kontaktu z tlenem
- • Równomierne chłodzenie gazem pod wysokim ciśnieniem
- • Jasna powierzchnia i kontrola wymiarów detalu
Technologia i stabilność
Parametry procesu dopasowane do materiału i geometrii
Proces obejmuje czyste nagrzewanie przy próżni rzędu 10−2 Pa oraz hartowanie gazowe. Dobór cyklu uwzględnia gatunek stali, kształt komponentu i wymagania rysunku technicznego.
Jasna, czysta stal
Ograniczenie utleniania i zgorzeliny pomaga zachować metaliczny wygląd detalu oraz zmniejszyć potrzebę dodatkowej obróbki wykańczającej.
Równomierne hartowanie gazowe
Wysokociśnieniowe chłodzenie gazem, takim jak azot, wspiera równomierne odprowadzanie ciepła i ogranicza ryzyko pęknięć oraz skrzywień.
Odkształcenia pod kontrolą
Parametry procesu dobieramy z myślą o stabilności geometrycznej; przy precyzyjnych detalach odkształcenia można kontrolować w zakresie mikronowym.
Weryfikacja zgodna z rysunkiem
Kontrolujemy twardość w skali HRC lub HV zgodnie z wymaganiami technicznymi, dbając o jej równomierność w obrębie komponentu.
Zakres materiałów
Hartowanie stali wysokostopowych i komponentów precyzyjnych
Wybierz grupę materiału, aby poznać najważniejsze założenia obróbki. Parametry cyklu dobieramy do wymagań komponentu.
D2 · 1.2379 · Cr12MoV
Stabilność dla form i oprzyrządowania
Hartowanie próżniowe stali wysokostopowych wspiera uzyskanie wymaganej twardości i stabilności wymiarowej elementów form wtryskowych oraz oprzyrządowania spawalniczego.
Stale szybkotnące
Właściwości dla pracy przy wysokim tarciu
Cykl obróbki dobieramy z uwzględnieniem wymagań twardości elementów pracujących w warunkach intensywnego tarcia.
Stale konstrukcyjne i precyzyjne komponenty
Wały, tuleje i elementy łożyskowane
Obsługujemy wały napędowe, precyzyjne wały przekładniowe, tuleje pasowane i komponenty łożyskowane. Dla wymagających detali możliwe jest wielostopniowe odpuszczanie oraz obróbka podzerowa.
Wielostopniowe odpuszczanie i obróbka podzerowa
Dla najbardziej wymagających detali stosujemy wielokrotne, wielostopniowe odpuszczanie oraz obróbkę kriogeniczną, aby wspierać transformację austenitu szczątkowego i długoterminową stabilizację wymiarów.
Zintegrowana realizacja
Od surowca do gotowej części
Połączenie obróbki skrawaniem, hartowania i wykańczania w jednym łańcuchu współpracy ogranicza koordynację wielu podwykonawców. Jeden partner odpowiada za jakość końcową.
Omów swój projekt-
KROK 01
Obróbka skrawaniem
Frezowanie i toczenie, również w technologii 5-osiowej.
-
KROK 02
Hartowanie próżniowe
Obróbka cieplna dopasowana do stali i wymagań detalu.
-
KROK 03
Obróbka wykańczająca
Szlifowanie i docieranie zgodnie z wymaganiami projektu.
-
KROK 04
Kontrola jakości
Pomiary CMM, w tym na maszynach Zeiss, dla krytycznych wymiarów.
Inżynieria przed produkcją
Weryfikacja DFM ogranicza ryzyko termiczne
Przed hartowaniem analizujemy model 3D pod kątem ryzyka odkształceń i naprężeń. W razie potrzeby rekomendujemy zmiany geometrii, takie jak unikanie ostrych przejść przekrojów lub optymalizacja grubości ścianek.
Do 20%
możliwej redukcji kosztów produkcji dzięki wczesnej weryfikacji projektu, zgodnie z zakresem i założeniami zlecenia.
Kontrola jakości i dokumentacja
Dane i pomiary dla każdej partii
- 1 Przebieg cyklu termicznego: wykresy temperatury i czasu.
- 2 Dokumentacja materiałowa: atesty EN 10204 3.1.
- 3 Raporty pomiarowe CMM: dla detali z wymaganiami współosiowości i prostopadłości.
- 4 Kontrola twardości: pomiary HRC/HV zgodnie z rysunkiem technicznym.
Logistyka
Terminy dopasowane do harmonogramu
Wsparcie dla krytycznych terminów projektów automatyki i produkcji OEM.
Produkcja ekspresowa
Realizacja zleceń w 7–10 dni roboczych.
Transport i zabezpieczenie
Dostawy DDP bezpośrednio do zakładu klienta, z obsługą celną. Detale zabezpieczamy antykorozyjnie i pakujemy z myślą o ochronie przed uszkodzeniami mechanicznymi.
Zapytanie ofertowe
Prześlij model STEP/PDF i wymagania techniczne
Nasz zespół inżynierów zweryfikuje model pod kątem możliwości produkcyjnych i przygotuje wycenę w ciągu 24 godzin.
Prześlij zapytanie
Dołącz rysunek lub model 3D oraz informacje o gatunku stali, wymaganej twardości i tolerancjach.