Precyzyjna obróbka z pręta
Centra tokarsko-frezarskie CNC z osią B i wrzecionem dodatkowym
Złożone detale z otworami ukośnymi, mimośrodami i powierzchniami swobodnymi wykonujemy w jednym zintegrowanym procesie. Pręt wchodzi do maszyny, a gotowy detal — po toczeniu, frezowaniu i kontroli wymiarów krytycznych — trafia do odbioru.
- Do Ø80 mm maksymalna średnica pręta
- ±105° zakres wychylenia osi B
- Do 40–60% krótszy czas cyklu*
*W porównaniu z realizacją w sekwencji osobnych operacji na tokarce i frezarce.
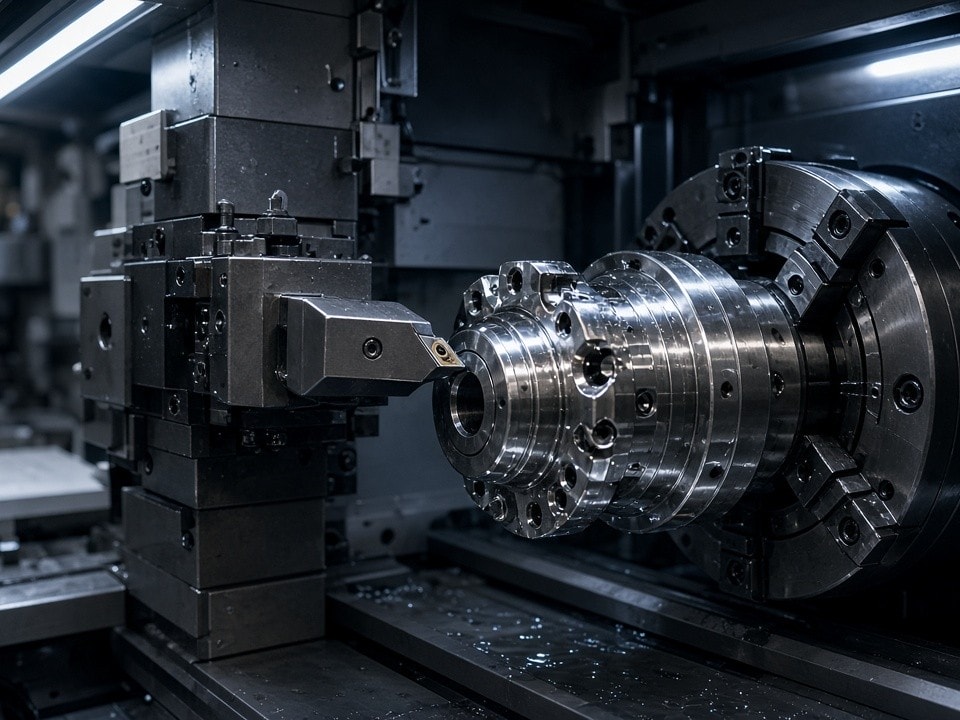
Jeden zintegrowany proces
Mniej przekazań między stanowiskami, dodatkowych zamocowań i ryzyka narastania błędów.
Możliwości technologiczne
Geometria, która nie wymaga wędrówki między maszynami
Głowica z osią B wychyla się w zakresie ±105°, umożliwiając dostęp do powierzchni pod różnymi kątami. W połączeniu z toczeniem, frezowaniem i wrzecionem dodatkowym pozwala realizować złożone operacje bez zdejmowania detalu z uchwytu głównego.
Mniej etapów pośrednich, większa kontrola nad bazami
Ograniczenie ponownego mocowania pomaga zmniejszyć ryzyko uszkodzeń powierzchni oraz kumulacji błędów tolerancji.
Otwory ukośne
Otwory ukośne i krzyżowe pod dowolnym kątem względem osi głównej, wykonywane w ramach jednego cyklu.
Mimośrody
Powierzchnie mimośrodowe i krzywoliniowe z tolerancją pozycjonowania 0,015 mm.
Gwinty i gniazda
Elementy gwintowane i gniazda pod kątem obrabiane w tej samej operacji co toczenie zewnętrzne.
Frezowanie 5-osiowe
Rowki, kieszenie i powierzchnie swobodne bez przenoszenia detalu na osobną frezarkę.
Od pręta do gotowego detalu
Zintegrowana droga przez cały proces
Zamiast kolejki między tokarką, frezarką i kolejnymi stanowiskami — możliwie kompletna obróbka w jednym przepływie.
-
01
Podanie materiału
Proces rozpoczyna się od pręta o średnicy do 80 mm, dobranego do materiału i wymagań detalu.
-
02
Toczenie i obróbka osi B
Toczenie łączy się z frezowaniem cech kątowych, mimośrodowych i krzyżowych bez przekazywania detalu na frezarkę.
-
03
Obróbka wrzecionem dodatkowym
Wrzeciono dodatkowe umożliwia realizację kolejnych operacji na detalu, ograniczając potrzebę osobnego zamocowania.
-
04
Kontrola i gotowy element
Po obróbce zgrubnej i wykańczającej kontrolowane są wymiary krytyczne, a detal opuszcza maszynę jako gotowy element.
Ograniczenie kolejek, dodatkowych zamocowań i transportu między stanowiskami może skrócić czas cyklu o 40–60% względem sekwencji oddzielnych operacji.
Omów swój detalZastosowania
Od komponentów automatyki po części OEM
Dobór procesu i materiału dopasowujemy do funkcji detalu, wymaganej współosiowości oraz wielkości partii.
Integracja linii i robotyka
Elementy automatyzacji
Adaptery siłowników pneumatycznych, bazy czujników, przeguby ramion robotów i płyty prowadnic liniowych z wymaganą współosiowością 0,02 mm.
Materiały: EN AW-6082 lub 7075. Partie: 5–50 sztuk, termin 7–12 dni roboczych, transport DDP do Katowic lub Wrocławia.
Dostawcy Tier 1 i narzędziownie
Półfabrykaty do dalszej obróbki
Długie detale z Inconelu lub tytanu obrabiane zgrubnie z naddatkiem na szlifowanie albo EDM.
Dostawa z protokołem CMM Zeiss i atestem 3.1 EN 10204. Umowy ramowe rozliczane miesięcznie dla partii 50–300 sztuk.
Maszyny OEM i hydraulika
Komponenty obrabiane na gotowo
Korpusy zaworów, bloki hydrauliczne i tuleje ślizgowe ze stali 316L lub odlewów aluminium. Toczenie, frezowanie i gwintowanie w jednym zamocowaniu wspiera stabilność wymiarową między partiami.
Wielkość produkcji: 200–2000 sztuk rocznie.
Startupy i krótkie serie
Prototypy przed wdrożeniem form
Korpusy sensorów i elementy dronów z kanałami chłodzącymi. Seria CNC poprzedzająca Rapid Tooling form wtryskowych jest wykonywana na tych samych centrach.
Zamówienia startupów z Krakowa i Trójmiasta: serie 50–200 sztuk.
Parametry procesu
Dane techniczne parku maszynowego
Kluczowe wartości do wstępnej oceny wykonalności. Możliwości dla konkretnej geometrii potwierdzamy podczas analizy DFM.
- Maksymalna średnica pręta
- 80 mm
- Zakres wychylenia osi B
- ±105°
- Dokładność pozycjonowania wrzeciona dodatkowego
- 0,005 mm
- Pomiar w cyklu
- Sonda Renishaw i laserowy tool setter
- Dostępne materiały
- Stale stopowe, Inconel, tytan, aluminium 6xxx/7xxx, PEEK i POM-C
Najczęstsze pytania
Sprawdź przed wysłaniem zapytania
Przekaż dokumentację i wymagania — ocenimy, czy zintegrowana obróbka będzie właściwą drogą dla Twojej części.
Jakie pliki są potrzebne do wyceny?
Prześlij plik STEP lub PDF z tolerancjami oraz wymaganiami dotyczącymi powierzchni. Na tej podstawie przygotujemy analizę DFM, szacowany czas cyklu i cenę.
Czy można obrabiać detale z Inconelu lub tytanu?
Tak. Wrzeciono dodatkowe umożliwia obróbkę zgrubną długich detali z tych materiałów, z naddatkiem na dalsze szlifowanie lub EDM.
Jaki jest czas odpowiedzi i realizacji krótkiej serii?
Analizę DFM, czas cyklu i cenę otrzymasz w ciągu 24 godzin. Dla zamówień 5–50 sztuk wskazany termin wynosi 7–12 dni roboczych, z transportem DDP do Katowic lub Wrocławia.
Wycena i kontakt
Prześlij dokumentację — wrócimy z analizą w 24 godziny
Dołącz plik STEP lub PDF, tolerancje i wymagania powierzchniowe. Otrzymasz analizę DFM, szacowany czas cyklu oraz cenę.
E-mail:
Adres do próbek i dokumentacji: