Precyzyjne łączenie metali w produkcji seryjnej
Zgrzewanie oporowe i punktowe dla wymagających detali
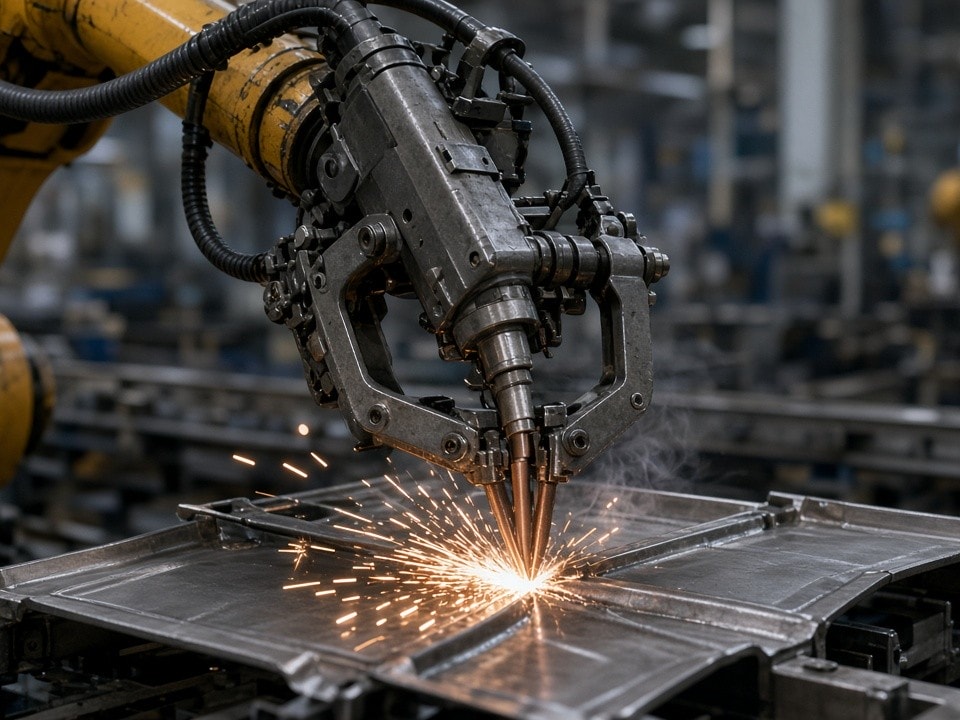
W PartsMake łączymy blachy, elementy złączne i komponenty automotive z kontrolą parametrów procesu oraz dbałością o wygląd powierzchni. Oferujemy zgrzewanie punktowe i kondensatorowe, także dla obudów, wielowarstwowych cienkich blach i tłoczonych elementów metalowych.
Obsługa prototypów i stałych kontraktów produkcyjnych w Polsce i Europie.
0,5–4,0 mm
grubość łączonych blach
< 1 s
często na jeden punkt zgrzeiny
Kontrolowane ciepło
Energia trafia w miejsce styku materiałów, ograniczając strefę wpływu ciepła oraz ryzyko deformacji cienkich detali.
Czysta powierzchnia
Odpowiednio dobrane parametry pomagają ograniczać odpryski, przypalenia i ślady po stronie widocznej elementu.
Powtarzalna produkcja
Automatyzacja i kontrola każdego punktu wspierają stabilną jakość krótkich i dużych serii.
Zakres usług
Technologia dopasowana do geometrii i skali produkcji
Dobieramy metodę, oprzyrządowanie i parametry do materiału, dostępu elektrod oraz oczekiwanej jakości złącza.
01 / Zgrzewanie punktowe
Blachy, zakładki i tłoczone komponenty
Łączymy arkusze stalowe, nierdzewne i aluminiowe o grubości od 0,5 mm do 4,0 mm. Realizujemy wielowarstwowe zakładki cienkich blach oraz zgrzewanie punktowe elementów dla branży automotive, AGD i automatyki.
02 / Zgrzewanie kondensatorowe
Elementy złączne i obudowy
Wykonujemy zgrzewanie kondensatorowe (CDW) elementów złącznych, takich jak śruby i nitonakrętki, do obudów, paneli sterowniczych i podzespołów elektronicznych. Technologię wykorzystujemy również przy mocowaniu trzpieni do blaszanych konstrukcji.
03 / Oprzyrządowanie produkcyjne
Jig & fixture dla serii
Oprzyrządowanie umożliwia wykonywanie wielu punktów w stałym układzie, wspierając geometrię i powtarzalność wymiarową komponentów.
04 / Zgrzewanie bezśladkowe
Estetyka gotowa do dalszego wykończenia
Dobieramy proces tak, aby widoczna strona detalu pozostała gładka i bez niepożądanych śladów. Ogranicza to potrzebę szlifowania lub szpachlowania przed malowaniem proszkowym.
Stabilność procesu
Mniej odprysków. Mocne złącze. Powierzchnia bez przypaleń.
Iskrzenie może uszkodzić widoczną powierzchnię, a zimna zgrzeina lub brak penetracji może skutkować połączeniem, które nie utrzyma wymaganej siły. Dlatego kontrolujemy zarówno parametry procesu, jak i rzeczywistą wytrzymałość złącza.
Porozmawiajmy o wymaganiach procesuPrecyzyjne sterowanie prądem
Zgrzewarki średnioczęstotliwościowe MFDC umożliwiają precyzyjne sterowanie profilem prądowym. Monitoring parametrów w czasie rzeczywistym pozwala wykrywać odchylenia poza ustalony zakres.
Kontrola wytrzymałości przez próbę niszczącą
Regularnie wykonujemy próby wyrywania i rozrywania zgrzeiny. Ocena wyrwanego jądra potwierdza jakość połączenia i zgodność jego średnicy z wymaganiami technicznymi.
Elektrody i jakość powierzchni
Elektrody z twardych stopów miedzi pomagają wydłużyć żywotność narzędzia i ograniczać pogorszenie jakości powierzchni zgrzewanych detali.
Krótkie cykle
Często poniżej 1 sekundy na punkt, zależnie od aplikacji i parametrów.
Serie od 500 szt.
Szybki proces może obniżyć koszt jednostkowy przy produkcji seryjnej.
Raporty i atesty
Możliwość uzupełnienia zamówienia o raporty pomiarowe CMM i atesty materiałowe EN 10204 3.1.
Wsparcie inżynieryjne
DFM zaczyna się przed uruchomieniem produkcji
Nasi inżynierowie analizują modele 3D i rysunki techniczne już na etapie wyceny. Wczesne uzgodnienia pomagają dobrać wykonalny i powtarzalny proces zgrzewania.
Skonsultuj projektRozstaw punktów
Dobór odpowiednich odległości między zgrzeinami do geometrii elementu.
Dostęp elektrod
Weryfikacja dostępu narzędzia, także w trudniej dostępnych miejscach detalu.
Materiały i przewodność
Dobór materiałów zgrzewalnych z uwzględnieniem ich przewodności elektrycznej oraz warunków procesu.
Pytania przed wyceną
Co warto wiedzieć o zgrzewaniu oporowym?
Kiedy zgrzewanie oporowe jest lepsze niż spawanie łukowe?
To dobre rozwiązanie, gdy liczy się krótki cykl, powtarzalność i dyskretne połączenie bez drutu spawalniczego. Punktowe doprowadzanie energii pomaga też ograniczyć strefę wpływu ciepła w cienkich blachach.
Jak sprawdzana jest wytrzymałość zgrzeiny?
Oprócz monitorowania parametrów w trakcie procesu wykonujemy regularne testy niszczące, w tym próby wyrywania jądra zgrzeiny, aby potwierdzić jakość i wymagane wymiary połączenia.
Jakie pliki przygotować do wyceny?
Prześlij rysunek PDF lub model STEP oraz informacje o materiale, grubości, wielkości serii i wymaganiach dotyczących wyglądu powierzchni. Inżynierowie ocenią dostęp elektrod i możliwości procesu.
Prototypy i produkcja seryjna
Prześlij projekt do oceny technologicznej
Obsługujemy producentów z Polski i Europy. Dołącz dokumentację STEP lub PDF, a pomożemy ocenić metodę, dostęp elektrod i wymagania jakościowe dla Twojego komponentu.
Możliwe raporty pomiarowe CMM oraz atesty materiałowe EN 10204 3.1.