Spawanie dla producentów OEM i integratorów automatyki
Spawanie TIG i MIG/MAG konstrukcji, w których liczy się precyzja
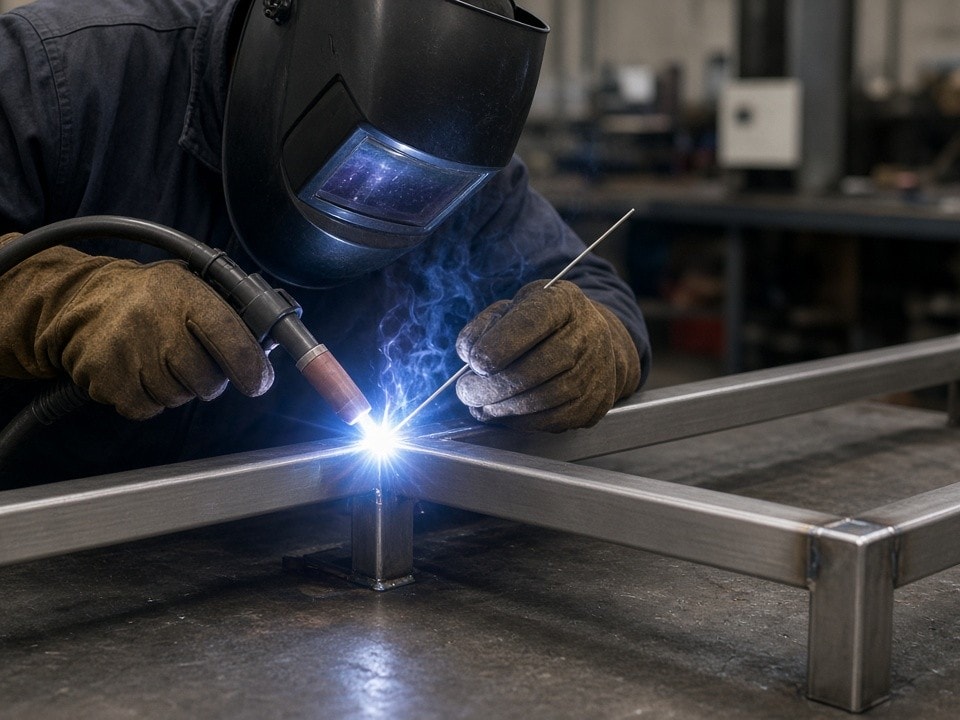
PartsMake wykonuje spawanie elementów z aluminium i stali nierdzewnej — od ram nośnych i lekkich konstrukcji po komory próżniowe. Dobieramy proces do materiału, geometrii i wymagań kontroli jakości.
0,5 mm/m
kontrola odkształceń konstrukcji
7–12 dni
realizacja z kontrolą PT
24 godziny
na kalkulację po otrzymaniu RFQ
Zakres wykonania
Ramy nośne, komory próżniowe, bloki zaworowe oraz lekkie konstrukcje aluminiowe dla maszyn i linii automatycznych.
Kontrola procesu
Parametry dopasowane do materiału i detalu
Prowadzimy proces z uwzględnieniem grubości ścianek, długości ściegów, geometrii połączenia i wymagań odbiorowych.
Aluminium EN AW-6082 i 7075
Utrzymujemy prąd spawania w zakresie 80–220 A i prędkość spawania 2–6 mm/s. Krawędzie przed procesem oczyszczamy szczotką ze stali nierdzewnej i odtłuszczamy acetonem.
Stal nierdzewna AISI 304/316L
Stosujemy drut 1.4316 lub 1.4430 oraz osłonę argonu o czystości 99,99%. Niskie ciepło liniowe i szybkie chłodzenie między ściegami ograniczają ryzyko korozji międzykrystalicznej.
Ochrona grani i ograniczenie porowatości
Przy połączeniach aluminiowych stosujemy dodatkowy przepływ argonu od spodu złącza. Odpowiednie przygotowanie powierzchni i osłona grani ograniczają pory do poziomu akceptowanego w badaniu PT.
Wykończenie stali nierdzewnej
Po spawaniu wykonujemy trawienie i pasywację. To ważny etap przy komorach próżniowych i blokach zaworowych, gdzie istotna jest odporność korozyjna powierzchni.
Dobór metody
Wybieramy proces pod konkretne detale
Różne elementy wymagają innej kontroli ciepła, tempa pracy i wyglądu spoiny. Wybierz metodę, aby zobaczyć jej typowe zastosowanie.
TIG: precyzja i estetyka spoiny
Stosujemy TIG w komorach próżniowych i elementach o grubości do 6 mm, gdy ważna jest wysoka estetyka oraz dokładna kontrola prądu. W zależności od projektu zapewniamy również osłonę argonem od strony grani.
Typowe detale: komory, cienkościenne elementy i połączenia wymagające precyzyjnego wykończenia.
MIG/MAG: wydajne spawanie konstrukcji
MIG/MAG dobieramy do elementów o grubości powyżej 8 mm oraz dłuższych ściegów w ramach nośnych. Proces pozwala sprawnie realizować konstrukcje, przy jednoczesnej kontroli wymiarów i odkształceń.
Typowe detale: ramy nośne, grubsze przekroje i dłuższe połączenia konstrukcyjne.
Dokładność geometryczna
Ograniczamy odkształcenia już na etapie mocowania
Ramy nośne i komory próżniowe mocujemy w dedykowanych uchwytach montażowych z elementami dociskowymi. Wymuszona geometria podczas spawania przeciwdziała odkształceniom kątowym i pozwala utrzymać je w granicach 0,5 mm na metr długości.
Rozwiązanie opracowujemy pod konkretną geometrię detalu, aby kontrolować jego położenie podczas kolejnych ściegów, a następnie zweryfikować wymiary po obróbce.
Kontrola jakości i dokumentacja
- 01Badanie penetracyjne PT każdej spoiny według EN ISO 3452-1.
- 02Protokoły PT oraz atesty materiałowe EN 10204 3.1.
- 03Weryfikacja wymiarów po obróbce i kontrola zgodności z wymaganiami projektu.
- 04Trawienie i pasywacja spawanych elementów ze stali nierdzewnej.
Elastyczna produkcja
Od prototypu do powtarzalnej serii
High-Mix Low-Volume
Dla integratorów automatyki realizujemy pojedyncze ramiona robotów, adaptery i obudowy szaf w partiach 5–50 sztuk. Czas realizacji spawania wraz z kontrolą PT wynosi 7–12 dni roboczych.
Skalowanie po akceptacji próbki
Po zatwierdzeniu pierwszej próbki FAI możemy przejść do produkcji 200–2000 sztuk rocznie, zachowując powtarzalność wymiarową. Logistyka kolejowa DDP Małaszewicze zapewnia przewidywalny koszt frachtu.
Zapytanie RFQ
Prześlij dokumentację i poznaj zakres realizacji
Prześlij pliki STEP lub PDF. W ciągu 24 godzin otrzymasz kalkulację z podziałem na procesy spawalnicze, obróbkę i kontrolę jakości.
Adres:
Poproś o wycenę