Obróbka powierzchni stali nierdzewnej
Pasywacja i elektropolerowanie — powierzchnia gotowa na wymagające procesy
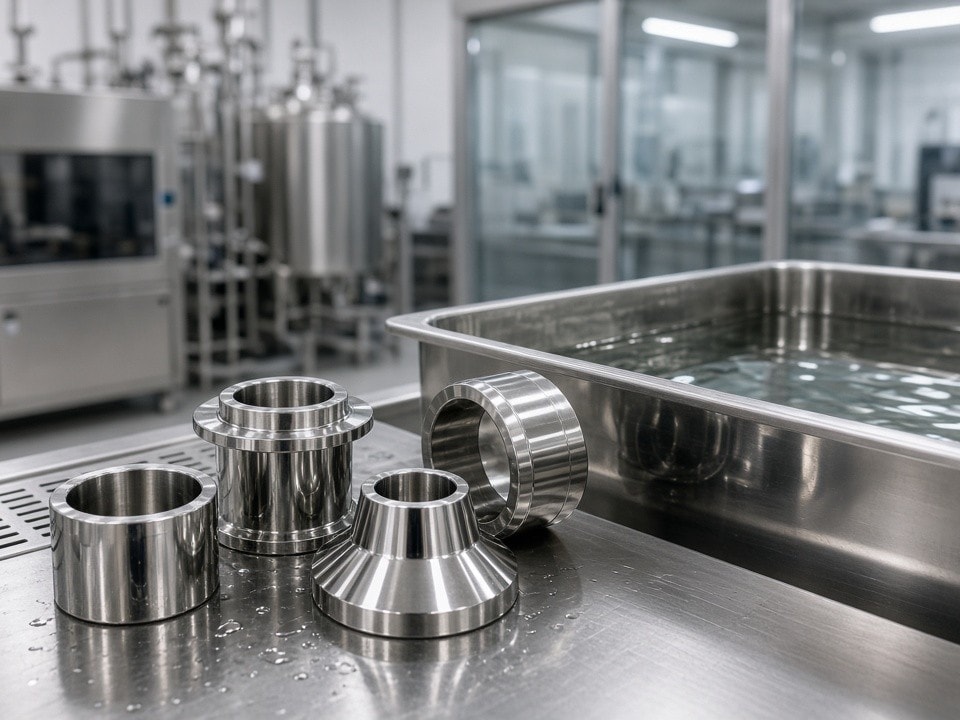
PartsMake oferuje specjalistyczną obróbkę detali ze stali AISI 304, 316L i 316Ti. Dobieramy proces do wymagań medycznych, farmaceutycznych, półprzewodnikowych, spożywczych oraz morskich.
- Elektropolerowanie z chropowatością nawet Ra 0,1 µm
- Chemiczne usuwanie wolnego żelaza i odtwarzanie warstwy pasywnej
- Dokumentacja procesu i wsparcie inżynieryjne
Ra 0,1 µm
możliwa chropowatość po elektropolerowaniu
304 / 316L / 316Ti
popularne gatunki stali nierdzewnej
Źródło problemu
Dlaczego samo szlifowanie mechaniczne nie wystarcza?
Po skrawaniu na powierzchni mogą pozostać cząsteczki żelaza z narzędzi, resztki chłodziw i mikrowióry. Śladowe zanieczyszczenia żelazem mogą stać się punktami inicjującymi korozję wżerową — szczególnie w środowisku chemicznie agresywnym lub przy kontakcie z mediami o wysokiej czystości.
Polerowanie mechaniczne poprawia wygląd, ale może wciskać zanieczyszczenia w powierzchnię. Nie zawsze usuwa też mikropęknięcia i zadziory po frezowaniu lub toczeniu. Elektropolerowanie działa na mikroskopijnym poziomie, a pasywacja chemiczna usuwa wolne żelazo i wspiera odtworzenie ochronnej warstwy tlenkowej.
Kluczowy wybór: odtworzenie ochrony antykorozyjnej czy jednoczesne wygładzenie mikrogeometrii powierzchni?
Dobór procesu
Pasywacja czy elektropolerowanie?
Obie metody zwiększają odporność korozyjną, ale rozwiązują różne problemy. Wybór zależy od stanu powierzchni, wymaganego wykończenia i warunków pracy komponentu.
Odtworzenie ochrony
Pasywacja kwasowa
Kontrolowane usuwanie wolnego żelaza z powierzchni stali nierdzewnej wspiera wzrost pasywnej warstwy tlenku chromu (Cr₂O₃). Proces zwiększa stosunek chromu do żelaza na powierzchni, poprawia odporność na kwasy i czynniki atmosferyczne oraz ogranicza przenoszenie zanieczyszczeń między partiami produkcyjnymi.
Typowy efekt wizualny: wykończenie matowe lub satynowe.
Wygładzenie mikrogeometrii
Elektropolerowanie
Anodowe rozpuszczanie selektywnie usuwa mikroskopijne wierzchołki nierówności, zmniejszając chropowatość nawet do Ra 0,1 µm. Proces pozwala ograniczyć zadziory i mikrowady powierzchni, których nie usuwa skutecznie obróbka mechaniczna, oraz uzyskać wykończenie lustrzane.
Gładka powierzchnia wspiera czystość i ogranicza miejsca sprzyjające gromadzeniu zanieczyszczeń.
Porównanie technik
| Cecha | Pasywacja | Elektropolerowanie |
|---|---|---|
| Cel główny | Odtworzenie warstwy tlenku chromu | Redukcja chropowatości i wygładzenie powierzchni |
| Wygląd | Matowy lub satynowy | Lustrzany |
| Odporność korozyjna | Wysoka | Bardzo wysoka |
| Typowe zastosowanie | Konstrukcje, obudowy i części maszyn | Rurociągi, implanty i komponenty farmaceutyczne |
Zastosowania przemysłowe
Obróbka dobrana do środowiska pracy detalu
Wspieramy integratorów automatyki i producentów OEM, dobierając wykończenie do wymagań czystości, geometrii oraz kontaktu z medium.
Półprzewodniki
Armatura i rurociągi do mediów ultra-czystych, gdzie ograniczenie powierzchni właściwej pomaga zredukować adsorpcję gazów.
Medycyna i farmacja
Pompy, zawory i złącza wymagające wykończenia sanitarnego i ograniczenia miejsc, w których mogą gromadzić się zanieczyszczenia.
Przemysł spożywczy
Elementy mające kontakt z żywnością, dla których liczą się czystość powierzchni i odporność korozyjna.
Marine i offshore
Detale ze stali nierdzewnej narażone na bezpośredni kontakt z wodą morską; pasywacja pomaga wydłużyć czas do pojawienia się pierwszych ognisk korozji.
Kontrola jakości
Parametry procesu potwierdzone dokumentacją
Do każdej usługi obróbki powierzchniowej zapewniamy dokumentację wspierającą identyfikowalność i weryfikację wymagań technicznych.
-
Pomiary chropowatości
Protokoły pomiarowe z profilometru.
-
Normy procesu
Certyfikaty zgodności z ASTM A967 dla pasywacji i ASTM B912 dla elektropolerowania.
-
Identyfikowalność materiału
Atesty materiałowe 3.1 dla dostarczanych półfabrykatów.
Wsparcie inżynieryjne
Warto skonsultować detal już na etapie projektu
Pomagamy dobrać gatunek stali nierdzewnej i określić technologicznie osiągalną chropowatość przy optymalnym koszcie jednostkowym. Geometria, w tym promienie wewnętrzne, może wpływać na efektywność elektropolerowania.
Zapytanie ofertowe
Prześlij rysunek i wymagania dotyczące Ra
Dołącz pliki STEP oraz rysunek techniczny PDF z wymaganiami dotyczącymi chropowatości. Zespół inżynierów oceni wykonalność i przygotuje wycenę uwzględniającą wymagany reżim jakościowy.
Możemy pomóc dobrać proces do materiału, geometrii detalu oraz docelowego środowiska pracy.