Ochrona antykorozyjna komponentów
Malowanie kataforetyczne (KTL) dla komponentów motoryzacyjnych
Jednorodna warstwa dociera do wnętrza profili, szczelin i gwintów — również tam, gdzie zwykły natrysk nie zapewnia pełnego pokrycia. Kąpiel i osadzanie powłoki prądem chronią detale o złożonej geometrii.
15–20 μm
grubość powłoki
>1000 h
neutralnej mgły solnej
10–14 dni
realizacji partii
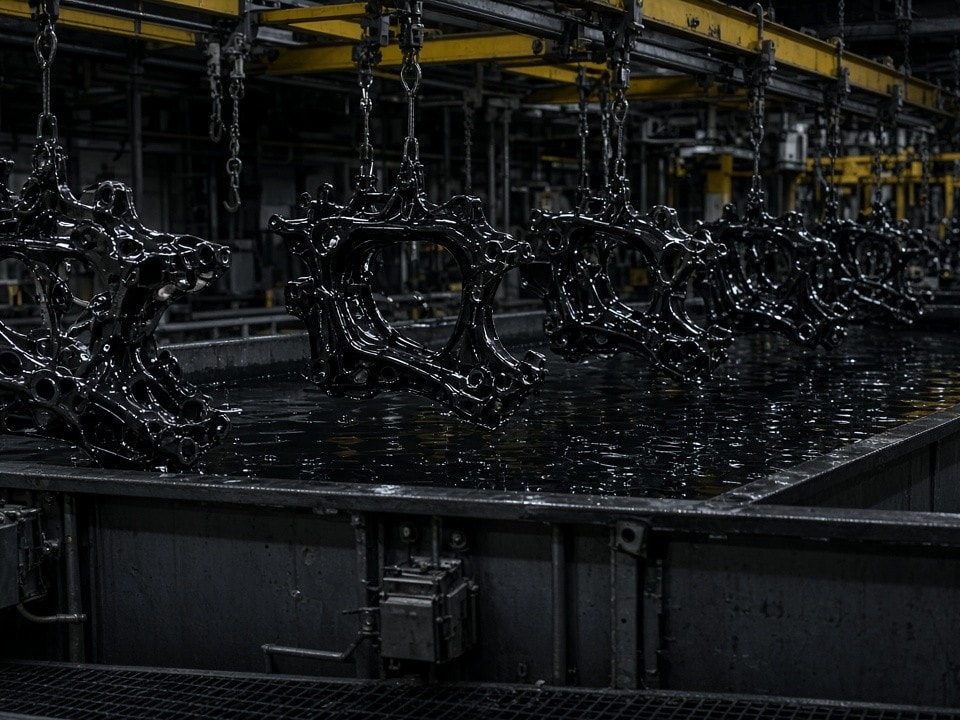
Pełne zanurzenie. Pokrycie trudno dostępnych powierzchni.
Powłoka osadza się na przewodzących powierzchniach detalu, także w zamkniętych przekrojach i zakamarkach.
Przewaga procesu
Zasięg powłoki tam, gdzie natrysk ma swoje ograniczenia
Cały detal zanurzamy w elektrolicie. Przepływ prądu wspomaga osadzanie żywicy na powierzchniach przewodzących, zapewniając ochronę również w miejscach trudnych do dosięgnięcia tradycyjną metodą.
01 / Wnętrza
Profile zamknięte
Ochrona wewnętrznych powierzchni elementów rurowych i profili, do których natrysk może nie docierać.
02 / Szczeliny
Blachy tłoczone
Powłoka obejmuje szczeliny oraz trudno dostępne obszary wynikające z geometrii tłoczonego detalu.
03 / Montaż
Gwinty, otwory i pasowania
Warstwa o grubości 15–20 μm pozostaje jednorodna niezależnie od geometrii. Nie zakłóca pasowań gwintowych ani montażu tulei.
Od obróbki do kontroli
Jeden proces dla gotowego detalu
Łączymy obróbkę mechaniczną i malowanie KTL, ograniczając potrzebę przekazywania części między kilkoma podwykonawcami.
-
1
Wykonanie elementu
Cięcie laserowe i gięcie blach oraz frezowanie i toczenie aluminium EN AW-6082 / 7075.
-
2
Przygotowanie powierzchni
Przygotowanie detalu do procesu powlekania kataforetycznego.
-
3
Malowanie kataforetyczne
Zanurzenie detalu i osadzenie cienkiej, równomiernej powłoki KTL.
-
4
Kontrola jakości
Kontrola grubości powłoki i przyczepności oraz dokumentacja partii.
Partie od 5 do 500 sztuk
Przewidywany czas realizacji: 10–14 dni roboczych.
Zastosowania i odporność
Ochrona podzespołów narażonych na korozję
Po utwardzeniu powłoka spełnia wymagania testu neutralnej mgły solnej powyżej 1000 godzin. Może stanowić bazę pod kolejne warstwy lakiernicze lub pozostać jako ostateczna ochrona antykorozyjna wnęk.
Ochrona dopasowana do projektu
Dobór rozwiązania uwzględnia geometrię detalu, wymagania dotyczące odporności oraz planowany montaż.
Podwozie i zawieszenie
Wsporniki zawieszenia, belki podwozia i części tłoczone.
Robotyka i pneumatyka
Ramiona robotów oraz adaptery pneumatyczne.
Obudowy przemysłowe
Obudowy szaf sterowniczych narażone na sól drogową.
Hydraulika siłowa
Elementy wymagające ochrony antykorozyjnej wewnątrz.
Powtarzalne dostawy
Dla regularnych partii oferujemy umowy ramowe z rozliczeniem miesięcznym i dostawą kolejową DDP do Małaszewicz.
Dokumentacja jakości
Wyniki kontroli dla każdej partii
Dokument materiałowy
Atest EN 10204 3.1
Pomiar
Protokół grubości powłoki
Weryfikacja
Wynik testu przyczepności
Najczęstsze pytania
KTL w praktyce
Czy powłoka dociera do wnętrza profili i szczelin?
Detal jest w całości zanurzany w elektrolicie, a prąd powoduje osadzanie żywicy na przewodzących powierzchniach, w tym we wnętrzach profili zamkniętych i szczelinach blach tłoczonych.
Czy grubość powłoki utrudnia montaż gwintów i tulei?
Warstwa ma grubość 15–20 μm i nie powoduje zakłóceń w pasowaniach gwintowych ani przy montażu tulei.
Jakie pliki są potrzebne do wyceny?
Prześlij pliki STEP lub rysunki techniczne. Wycena obejmuje podział na operacje mechaniczne i malowanie KTL oraz proponowany termin realizacji.
Kolejny krok
Prześlij dokumentację i otrzymaj wycenę
Wyślij pliki STEP lub rysunki techniczne. W ciągu 24 godzin otrzymasz wycenę z podziałem na obróbkę mechaniczną i malowanie KTL oraz proponowany termin.
Kontakt:
Opisz detal, wielkość partii i wymagania dotyczące ochrony. Wrócimy z informacją o kolejnych krokach.