Precyzyjna obróbka EDM • serie od 5 do 500 sztuk
Przebijanie otworów EDM bez ryzyka złamania wiertła
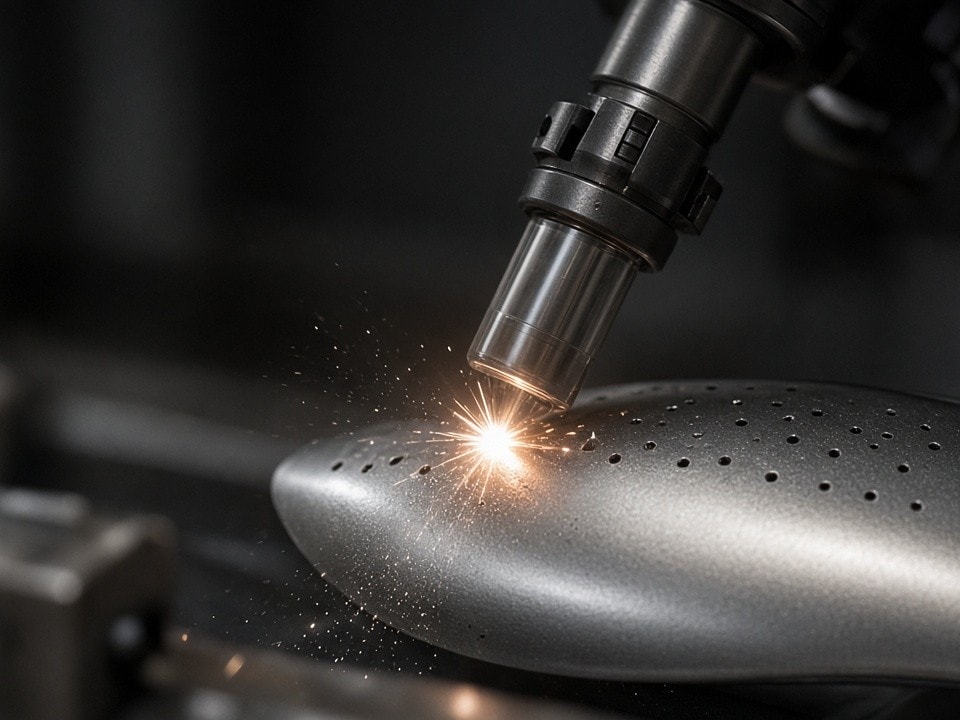
Wykonujemy mikro otwory o średnicy 0,3–3,0 mm w stali narzędziowej, Inconelu, tytanie i innych materiałach. Elektroerozyjne przebijanie sprawdza się tam, gdzie zwykłe wiertło ogranicza stosunek długości do średnicy albo nie radzi sobie z twardym materiałem.
Wycena z analizą DFM w ciągu 24 godzin • Realizacja standardowa: 7–12 dni roboczych
0,3–3,0 mm
Zakres średnic otworów
do 60 mm
Głębokość przy L/D do 20:1
Kiedy liczy się mikrootwór
Rozwiązanie dla otworów, których nie warto wiercić zwykłym wiertłem
Przy średnicach 0,3–3,0 mm tradycyjne wiertło może się zapychać i łamać, a jego możliwości ogranicza smukłość narzędzia. EDM pozwala obrabiać twarde materiały oraz wykonywać głębokie kanały i otwory startowe w ramach określonych parametrów procesu.
Mikro otwory w dyszach
Otwory w małych dyszach i kanałach przepływowych wymagających dokładnego przebicia.
Łopatki turbin
Głębokie otwory chłodzące w twardych stopach, w tym w Inconelu i tytanie.
Otwory startowe EDM
Przelotowe otwory do przewlekania drutu przed cięciem elektroerozyjnym.
Płyty dyszowe i elementy maszyn
Mikrootwory w płytach do przędzenia włókien chemicznych, korpusach zaworów, adapterach i bazach czujników.
Dane techniczne
Parametry procesu przebijania EDM
Możliwości dobieramy do geometrii detalu, materiału i wymaganej głębokości. W razie potrzeby sprawdzamy także tolerancje oraz technologię dalszej obróbki.
| Parametr | Wartość | Uwagi |
|---|---|---|
| Średnica otworu | 0,3–3,0 mm | Tolerancja ±0,02 mm |
| Maksymalny stosunek L/D | 20:1 | Głębokość do 60 mm |
| Materiały | Stal narzędziowa, Inconel, tytan, stal nierdzewna, aluminium | Bez ograniczeń twardości materiału |
| Chropowatość powierzchni | Ra 1,6–3,2 µm | Po obróbce wykańczającej |
| Czas cyklu dla otworu 1 mm | 8–25 s | Zależnie od głębokości |
| Ochrona przy przelocie | Automatyczne wyłączenie | Ogranicza ryzyko uszkodzenia przeciwległej ścianki |
Technologia
Jak działa szybkie przebijanie rurką miedzianą?
Elektroda w postaci cienkiej rurki miedzianej lub mosiężnej obraca się i jednocześnie podaje dielektryk pod ciśnieniem. Wyładowania EDM erodują materiał, a przepływ cieczy usuwa produkty obróbki z otworu.
-
1
Dobór elektrody i ustawień
Stosujemy rurki o średnicy zewnętrznej 0,5–3,0 mm, obracające się z prędkością 300–800 obr./min.
-
2
Przebijanie z płukaniem pod ciśnieniem
Dielektryk pod ciśnieniem 6–12 MPa natychmiast wypłukuje urobek, ograniczając zapychanie i ryzyko uszkodzenia elektrody.
-
3
Automatyczna ochrona przy przebiciu
Po wykryciu przebicia czujnik prądu wyłącza generator w ciągu 0,2 s, chroniąc ślepą wnękę lub przeciwległą powierzchnię.
Korzyści dla produkcji
Proces zaprojektowany dla trudnych materiałów i precyzyjnych kanałów
- ✓Otwory w materiałach, w których twardość utrudnia lub uniemożliwia wiercenie konwencjonalne.
- ✓Mniejsze ryzyko złamania narzędzia przy mikrootworach i dużym stosunku długości do średnicy.
- ✓Możliwość wykonania otworów przelotowych oraz otworów startowych pod dalsze cięcie drutem EDM.
- ✓Kontrolowane zatrzymanie procesu przy przebiciu — ważne przy detalach z wnęką lub cienką przeciwległą ścianką.
Zastosowania i przykłady
Kooperacja przy prototypach i produkcji seryjnej
Wspieramy integratorów, zakłady CNC, producentów OEM i biura konstrukcyjne — od pojedynczych detali po powtarzalne partie.
25 sztuk
partii z 87 różnymi otworami
Adaptery pneumatyczne i bazy czujników z otworami montażowymi 0,8 mm w EN AW-7075 dostarczone w 9 dni roboczych, aby wesprzeć uruchomienie linii producenta baterii.
Otwory startowe i chłodzące dla zakładów CNC
Zakłady z Rzeszowa i Gorzowa przekazują półfabrykaty do wykonania otworów startowych pod drut EDM oraz głębokich otworów chłodzących w łopatkach turbin. Gotowe detale mogą trafić bezpośrednio do klienta końcowego z atestem 3.1 i protokołem CMM, bez dodatkowej obróbki.
Kompletne elementy dla producentów maszyn przepływowych
Producenci pomp i armatury z Łodzi zamawiają korpusy zaworów z otworami przelotowymi 1,2 mm w stali 316L. Przebijanie można połączyć z późniejszą obróbką CNC odlewów, aby dostarczyć element gotowy do montażu. Transport kolejowy DDP Małaszewicze obniża koszt frachtu o 65% w porównaniu z transportem lotniczym.
Prototypy przed wdrożeniem form wtryskowych
Startupy z Krakowa i Trójmiasta zamawiają obudowy sensorów z kanałami chłodzącymi 0,4 mm. Analiza DFM przy wycenie wskazuje, gdzie zmiana kąta otworu może obniżyć koszt o 18–22% przed przejściem na formy wtryskowe.
Partie produkcyjne
5 / 50 / 200 / 500
Wycena jednostkowa dopasowana do zamawianej ilości.
Termin standardowy
7–12 dni roboczych
Termin potwierdzamy po analizie geometrii i zakresu prac.
Informacja zwrotna
Do 24 godzin
Wycena, termin realizacji oraz propozycja korekt DFM.
Wycena i kontakt
Prześlij plik STEP lub PDF z zaznaczonymi otworami EDM
W ciągu 24 godzin przygotujemy wycenę dla ilości 5, 50, 200 lub 500 sztuk, szacowany termin wykonania oraz propozycję DFM z ewentualnymi korektami tolerancji.
Adres korespondencyjny: