Precyzyjne połączenia w cienkiej blasze
Montaż elementów złącznych PEM
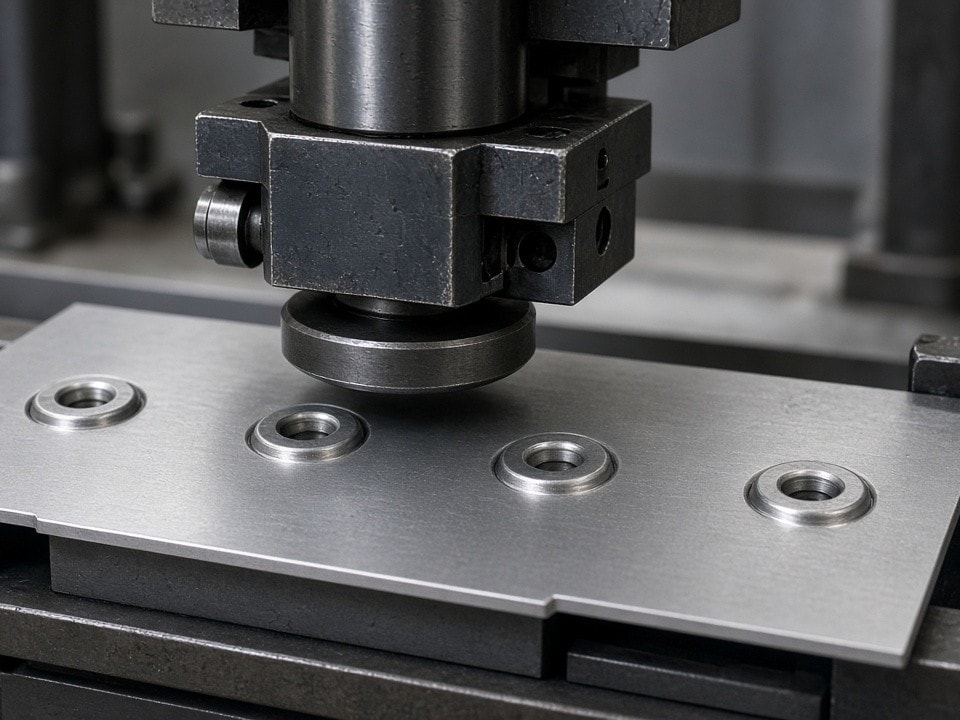
Powtarzalne osadzanie nakrętek, kołków, tulei dystansowych i wkrętów sprężynowych w obudowach urządzeń elektronicznych, szafach sterowniczych oraz konstrukcjach z blach.
PartsMake wykorzystuje dedykowane prasy pneumatyczne i hydrauliczne, aby ograniczyć ryzyko przekoszenia elementu, deformacji blachy i zbyt słabego zakleszczenia.
50–2000 szt.
Serie obsługiwane z wykorzystaniem automatycznego lub półautomatycznego podawania.
Kontrola parametrów
Siła i skok prasy dobierane do materiału oraz grubości blachy.
Testy połączeń
Weryfikacja odporności na wyrywanie i obrót zgodnie z wymaganiami projektu.
Jakość połączenia ma znaczenie
Eliminujemy typowe problemy montażu w cienkiej blasze
Ręczne wbijanie elementów nie zapewnia stabilnych parametrów. Błędy osadzenia mogą ujawnić się dopiero podczas montażu końcowego lub pracy urządzenia.
Omów wymagania projektuPrzekoszone kołki i brak prostopadłości
Odchylenie osi utrudnia dopasowanie podzespołów elektronicznych, ram i elementów montażowych.
Zbyt duża siła i deformacja blachy
Nadmierny nacisk może spowodować zapadnięcie powierzchni wokół elementu, wpływając na wygląd i szczelność obudowy.
Zbyt słabe zakleszczenie
Niewystarczające osadzenie może prowadzić do obracania się tulei lub wyrwania połączenia podczas montażu u klienta.
Zakres i technologia
Dobór elementu i parametrów do zastosowania
Montaż PEM traktujemy jako część procesu obróbki mechanicznej. Konfigurację ustalamy z uwzględnieniem rodzaju materiału, grubości blachy i wymagań konstrukcyjnych.
Elementy złączne
- ✓Nakrętki samokontrujące
- ✓Kołki gwintowane i montażowe
- ✓Tuleje dystansowe, również nieprzelotowe
- ✓Wkręty z główką sprężynową
Materiały i sterowanie prasą
Parametry procesu dobieramy do stali nierdzewnej, aluminium lub stali ocynkowanej oraz konkretnej grubości arkusza. Kontrola skoku i siły nacisku pomaga zapobiegać odkształceniom i zapewnić właściwe osadzenie.
Prasy pneumatyczne i hydrauliczne umożliwiają powtarzalne prowadzenie elementu, w przeciwieństwie do ręcznego dobijania.
Weryfikacja jakości
Kontrola procesu i wytrzymałości połączenia
W zależności od wymagań projektu sprawdzamy parametry instalacji oraz odporność zamontowanych elementów. Wyniki i zakres kontroli odnosimy do dokumentacji technicznej.
Powtarzalne ustawienie prasy
Kontrola skoku i siły nacisku jest dostosowywana do komponentu, materiału i grubości blachy. Ogranicza to ryzyko niedostatecznego osadzenia oraz nadmiernego zgniatania arkusza.
Sprawdzenie retencji i odporności na obrót
Partie mogą być weryfikowane w teście wypychania (push-out) oraz teście momentu obrotowego prowadzącym do zniszczenia połączenia (torque-out), zgodnie z wymaganiami technicznymi projektu.
Jeden zintegrowany cykl
Od przygotowania blachy do gotowego podzespołu
Połączenie etapów w jednym procesie fabrycznym ułatwia koordynację produkcji i ogranicza rozproszenie prac między podwykonawcami.
Prześlij dokumentację do oceny-
1
Cięcie i gięcie
Przygotowujemy otwory z zachowaniem tolerancji niezbędnych do prawidłowego rozpływu materiału podczas osadzania elementu PEM.
-
2
Ustalenie kolejności montażu i wykończenia
Montaż przed lub po lakierowaniu proszkowym albo anodowaniu dobieramy do technologii oraz wymagań dotyczących przewodności elektrycznej i estetyki.
-
3
Kontrola końcowa i dokumentacja
Sprawdzamy zgodność z dokumentacją technologiczną; na potrzeby projektu uwzględniamy atesty materiałowe elementów złącznych.
Zastosowania
Wsparcie dla różnych zespołów i branż
Integratorzy automatyki
Tuleje dystansowe wspierają stabilny montaż czujników i komponentów pneumatycznych w obudowach sterowniczych, także w warunkach drgań maszynowych.
Startupy hardware’owe
Pomagamy dobrać element do ciasnego rozmieszczenia podzespołów, uwzględniając dostępną przestrzeń i wymaganą wytrzymałość połączenia.
Producenci maszyn OEM
Dostarczamy korpusy i panele z zamontowanymi elementami złącznymi. Według założeń projektu pozwala to skrócić czas montażu końcowego o 15–20%.
Wsparcie inżynieryjne DFM
Sprawdź projekt przed rozpoczęciem produkcji
Prześlij pliki STEP lub PDF. Analiza konstrukcji pomaga wychwycić kwestie montażowe przed uruchomieniem serii.
Skonsultuj projektW ramach przeglądu DFM analizujemy:
- 01Dobór średnicy otworu pod element złączny do grubości i rodzaju materiału.
- 02Odległość otworu od krawędzi, aby ograniczyć ryzyko wybrzuszenia blachy.
- 03Dopasowanie typu elementu PEM do zastosowania i kosztów rozwiązania.
Kontakt i wycena
Porozmawiajmy o montażu PEM w Twoim projekcie
Aby przygotować ofertę, prześlij dokumentację techniczną i specyfikację elementów złącznych. Dołącz informację o wielkości serii oraz przewidywanym harmonogramie dostaw.
Nasz zespół techniczny zweryfikuje projekt DFM i przygotuje ofertę wraz z przewidywanym terminem realizacji.
Adres zakładu
Realizujemy zlecenia z uwzględnieniem wymagań identyfikowalności i standardów jakościowych stosowanych w przemyśle maszynowym.