Usługi B2B · Polska i Niemcy
Cięcie drutowe EDM dla matryc i form hartowanych
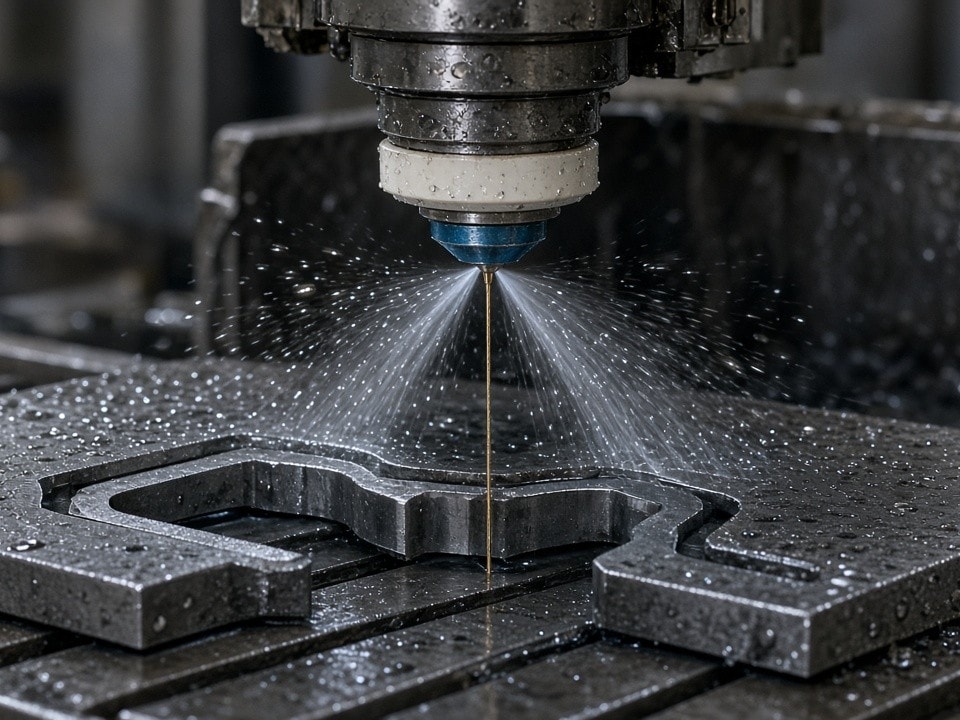
PartsMake wykonuje precyzyjne cięcie drutowe EDM detali ze stali hartowanych powyżej 58 HRC. Technologia wielokrotnego docinania pomaga uzyskać powtarzalną geometrię, niską chropowatość i gładki, niemal lustrzany wygląd krawędzi.
±0,002 mm
tolerancja wymiarowa do 300 mm
Ra ≤ 0,2 µm
bez dodatkowego polerowania
58+ HRC
detale ze stali hartowanych
Przejścia wykańczające
3 lub 4
Drut roboczy
0,20–0,25 mm
Wielokrotne przejścia wykańczające dla wymagających geometrii.
Dlaczego technologia ma znaczenie
Ograniczenia pojedynczego cięcia
Standardowe cięcie wykonywane jednym przejściem może pozostawić wyraźne pasy, chropowatą powierzchnię i mikropęknięcia w warstwie wierzchniej. Typowa chropowatość Ra 1,6–3,2 µm bywa problemem, gdy detal wymaga dalszego szlifowania lub polerowania — obróbka wykańczająca może wtedy spowodować wyjście poza tolerancję.
Pasy cięcia
Widoczne ślady po pojedynczym przejściu drutu.
Mikropęknięcia
Niepożądane zmiany w warstwie wierzchniej detalu.
Ryzyko odchyłek
Późniejsze szlifowanie może naruszyć wymiar końcowy.
Proces wykańczania
Jedno cięcie zgrubne, potem precyzyjne docinanie
Po cięciu zgrubnym wykonujemy trzy lub cztery przejścia wykańczające tym samym drutem. Każde kolejne usuwa warstwę około 5–15 µm, ograniczając ślady obróbki i poprawiając jakość powierzchni.
Omów wymagania detalu-
01
Cięcie zgrubne
Nadanie zasadniczego kształtu i pozostawienie naddatku do dalszej obróbki.
-
02
Trzy lub cztery przejścia wykańczające
Sekwencja wielokrotnego docinania — określana również jako „cięcie + 3” lub „cięcie + 4”.
-
03
Kontrola efektu
Weryfikacja wymiarów, kształtu i położenia; możliwość uzyskania gładkiej, niemal lustrzanej krawędzi.
Tolerancja wymiarowa
±0,002 mm
na długości do 300 mm
Chropowatość
Ra ≤ 0,2 µm
bez dodatkowych operacji
Efekt procesu: brak widocznej warstwy przetopionej i mikropęknięć.
Zakres obróbki
Detale i materiały, które obrabiamy
Od hartowanych elementów narzędziowych po głębokie kanały i precyzyjne uzębienie.
FORMY I MATRYCE
Hartowane elementy narzędzi
Suwaki i wkładki form wtryskowych, a także stemple i matryce do tłoczenia blach.
PRECYZYJNE UZĘBIENIE
Koła zębate o małym module
Koła o module 0,3–1,5 mm, w których istotna jest dokładność kształtu zęba.
ZŁOŻONA GEOMETRIA
Głębokie kanały i podcięcia
Wąskie szczeliny i głębokie rowki o szerokości od 0,3 mm.
MATERIAŁY
Stale narzędziowe i materiały specjalne
Obrabiamy między innymi Inconel, stale narzędziowe 1.2344 i 1.2379 oraz węgliki spiekane.
Możliwości produkcyjne
Od prototypu do krótkiej serii
Realizujemy partie od 1 do 300 sztuk. Przy seriach 50–200 sztuk przygotowujemy programy offline, co skraca czas cyklu o 25–30%.
Wielkość stołu
800 × 600 mm
Maks. wysokość detalu
400 mm
Dopasowanie do procesów klienta
-
1
Integratorzy automatyki: adaptery i uchwyty realizowane w terminie 9–12 dni roboczych.
-
2
Narzędziownie: zgrubna obróbka dużych matryc do dalszego wykańczania we własnym zakresie.
-
3
Producenci OEM: korpusy zaworów i bloki hydrauliczne z otworami H6 oraz chropowatością Ra 0,4 µm.
Jakość i dostawa
Kontrola, dokumentacja i jasne terminy
Każdy detal przechodzi kontrolę pomiarową, a zakres dokumentacji można dopasować do wymagań projektu.
Pomiary i raporty
Każdy detal otrzymuje protokół pomiarowy z maszyny CMM Zeiss oraz raport kształtu i położenia.
Dokumenty materiałowe
Do zlecenia dołączamy atest materiałowy EN 10204 3.1.
Termin standardowy
10–14 dni roboczych dla detali o długości do 150 mm.
Tryb ekspresowy
Możliwa realizacja w 7 dni roboczych za dopłatą 25%.
Dodatkowo na życzenie: zdjęcia mikroskopowe powierzchni i zapis ścieżki drutu. Transport do Małaszewicz lub bezpośrednio do klienta w Polsce realizujemy w systemie DDP.
Przed zapytaniem
Najczęstsze pytania
Przygotuj plik STEP lub rysunek 2D, aby ułatwić ocenę geometrii, tolerancji i terminu.
Zapytanie ofertowe
Prześlij rysunek i poznaj możliwości obróbki
Wyślij plik STEP lub PDF. W ciągu 24 godzin otrzymasz kalkulację z podziałem na operacje i terminem realizacji.
Kontakt: PartsMake · ·
Prześlij zapytanie
Dołącz STEP lub PDF i opisz wymagane tolerancje, materiał oraz wielkość partii.