Post-processing metalu • DMLS / SLM
Wykańczanie wydruków 3D z metalu — od surowego detalu do montażu
Sam wydruk addytywny to często dopiero początek. Usuwamy podpory, obrabiamy powierzchnie pasowane i wykańczamy detal, aby spełniał wymagania dokumentacji technicznej.
Ra 6–10 µm
typowa chropowatość surowego wydruku
IT6–IT7
klasa tolerancji otworów pasowanych
Ra 0,8–1,6 µm
możliwy poziom po polerowaniu magnetycznym
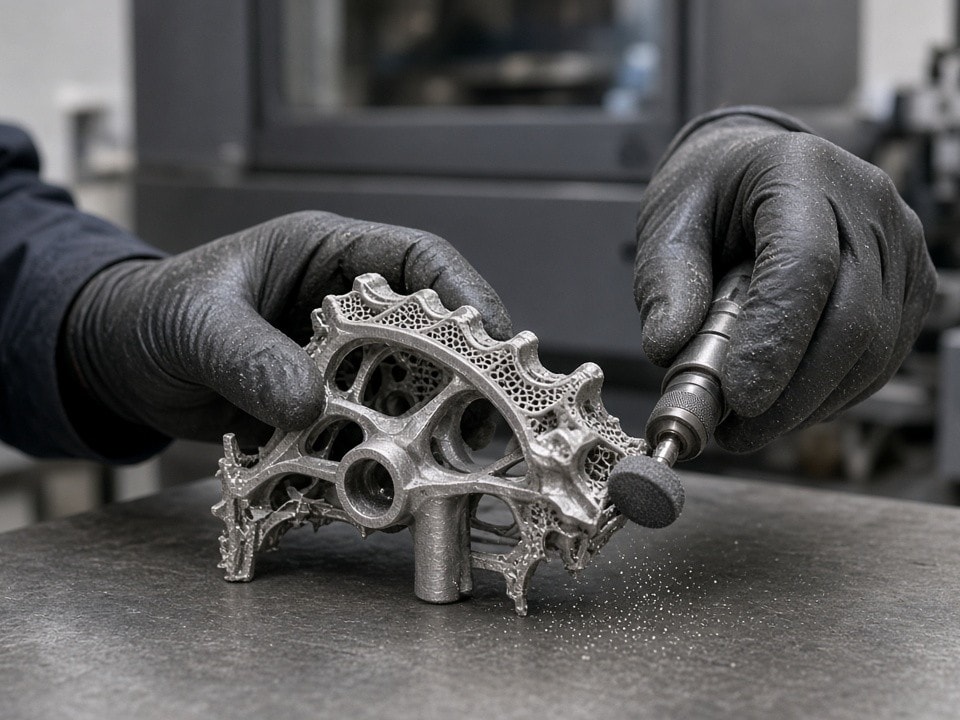
Kompleksowy post-processing części metalowych w jednym procesie.
Kontrolowany przepływ pracy
Od odcięcia od platformy do gotowej powierzchni
Dobieramy operacje do geometrii, materiału i wymagań funkcjonalnych detalu. Każdy etap ogranicza ryzyko uszkodzeń i przygotowuje część do kolejnej operacji.
Wybierz etap, aby poznać zakres prac.
Precyzyjne odcięcie i przygotowanie detalu
Usuwamy platformę budowlaną oraz struktury wsporcze przez cięcie drutowe Wire EDM lub obróbkę mechaniczną. Metodę dobieramy tak, by ograniczyć ryzyko deformacji, szczególnie w przypadku cienkościennych i złożonych geometrii narażonych na naprężenia własne.
Wymagające powierzchnie
Dopracowujemy to, czego sam wydruk nie zapewnia
Surowe części metalowe mogą nie spełniać wymagań dla łożysk, uszczelnień i połączeń śrubowych. Obróbka funkcjonalnych powierzchni pozwala przygotować je do rzeczywistych warunków pracy i montażu.
Omów detal z zespołemGniazda łożyskowe
Precyzyjne frezowanie pięcioosiowe i obróbka otworów pasowanych. Współosiowość i prostopadłość wspierane przez obróbkę w jednym zamocowaniu.
Powierzchnie uszczelniające
Obróbka powierzchni, których jakość ma znaczenie dla prawidłowego osadzenia i działania uszczelnień.
Otwory i gwinty
Wytaczanie, rozwiercanie oraz wykonywanie gwintów metrycznych i calowych, gdy wydrukowane otwory nie spełniają wymagań jakościowych lub wytrzymałościowych.
Kanały wewnętrzne
Polerowanie magnetyczno-ścierne dociera do geometrii trudnodostępnych dla konwencjonalnych narzędzi.
Kontrola i dokumentacja
Weryfikacja wymiarów potwierdzona pomiarami
Każdy proces wykańczania kończy się kontrolą jakości zgodnie z protokołami CMM. Udostępniamy dokumentację pomiarową potwierdzającą zgodność obrobionych powierzchni z wyznaczonymi polami tolerancji.
Dla klientów z branży Tier 1 i OEM dostępne są atesty materiałowe EN 10204 3.1, wspierające wdrożenie detali do linii montażowych.
Jeden partner, spójny proces
-
1
Oprzyrządowanie do nieregularnych części
Dedykowane jigi i fixture’y stabilizują detal podczas obróbki.
-
2
Mniej przekazywania między dostawcami
Połączenie technologii addytywnej i obróbki ubytkowej ogranicza czas dostawy i ryzyko błędów komunikacyjnych.
-
3
Wsparcie DFM przed produkcją
Analiza modelu i naddatków na obróbkę może skrócić czas pracy CNC nawet o 20% bez pogorszenia parametrów technicznych.
Wsparcie inżynieryjne DFM
Zaplanuj obróbkę, zanim detal trafi na maszynę
Analizujemy modele 3D pod kątem wykonalności obróbki CNC i sugerujemy zmiany w naddatkach na obróbkę. Dobrze zaplanowany naddatek może ograniczyć czas pracy maszyn nawet o 20% i obniżyć koszt jednostkowy bez pogorszenia parametrów technicznych części.
Zapytanie ofertowe
Prześlij detal do wyceny wykończenia
Szukasz partnera, który przejmie odpowiedzialność za cały proces — od wydruku po finalną obróbkę mechaniczną? Prześlij plik STEP oraz rysunek techniczny PDF z zaznaczonymi tolerancjami. Przygotujemy kalkulację uwzględniającą wymagane operacje wykańczające.
Opisz wymagania dotyczące części
Dołącz dokumentację techniczną, aby ułatwić ocenę tolerancji i zakresu post-processingu.